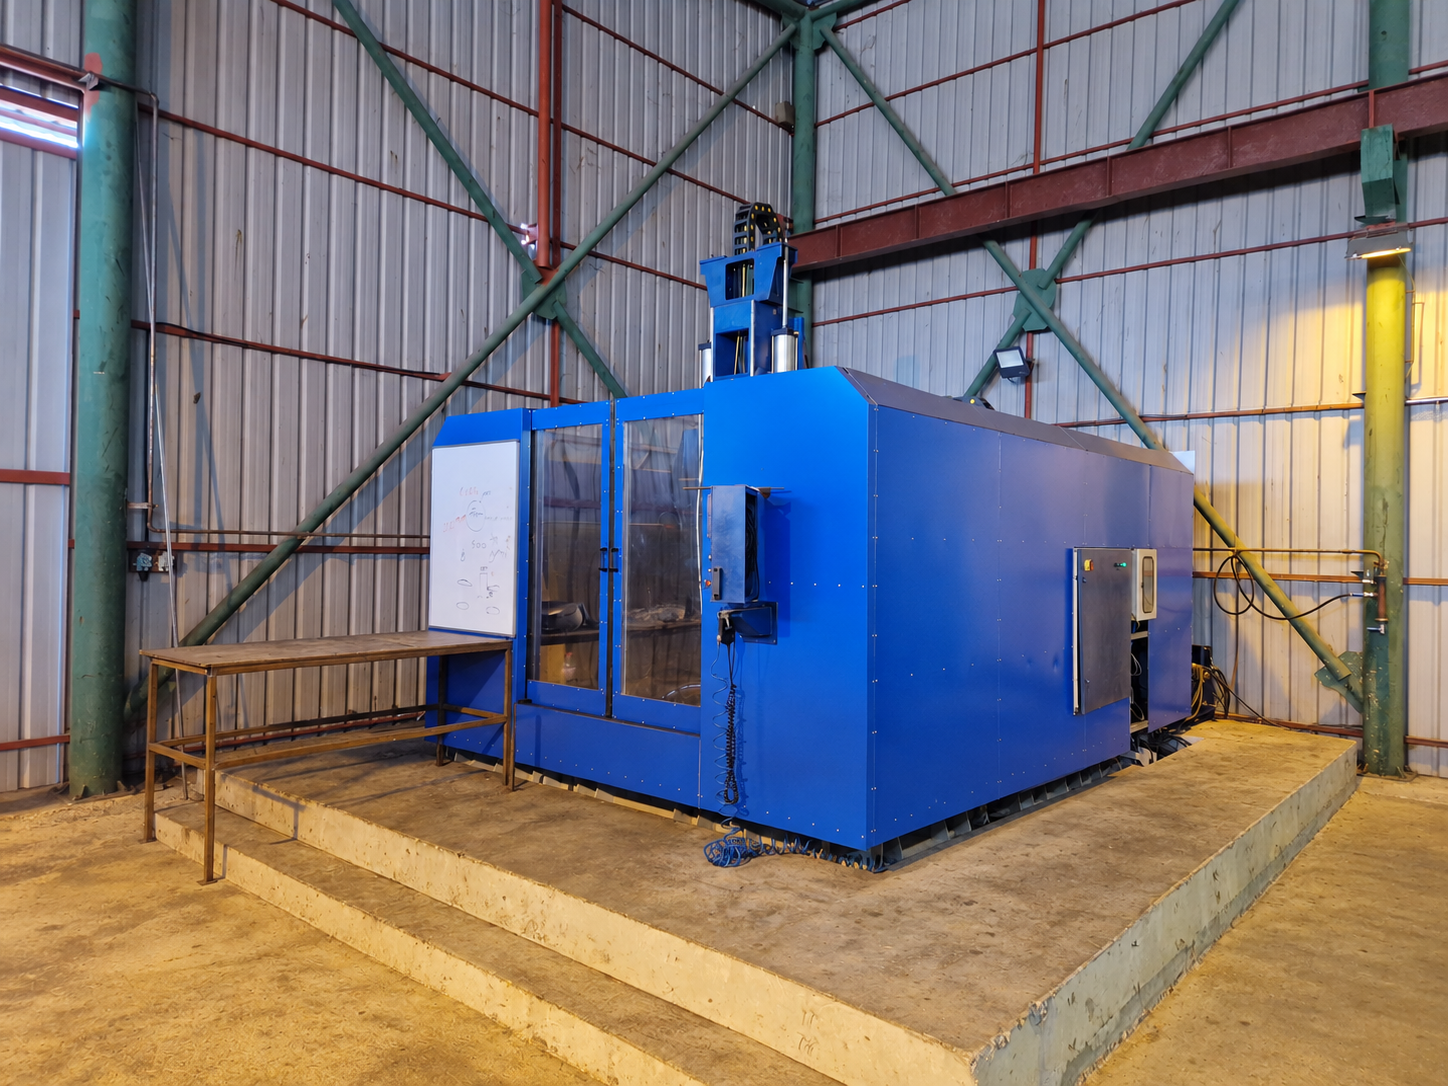
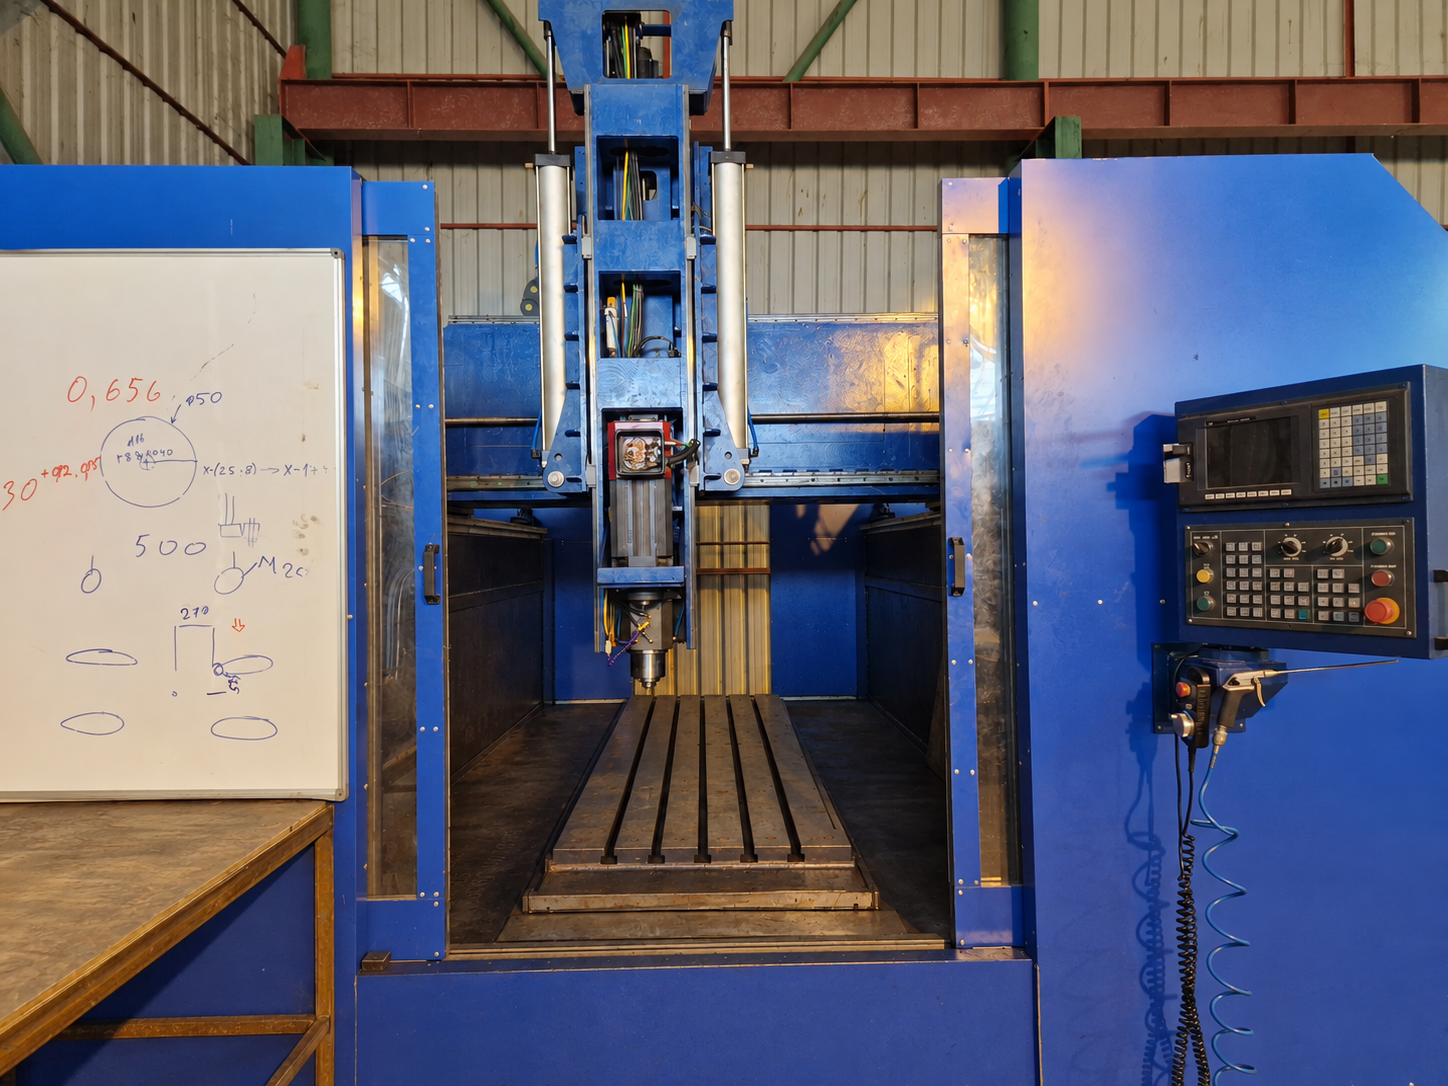
Fraiseuse CNC
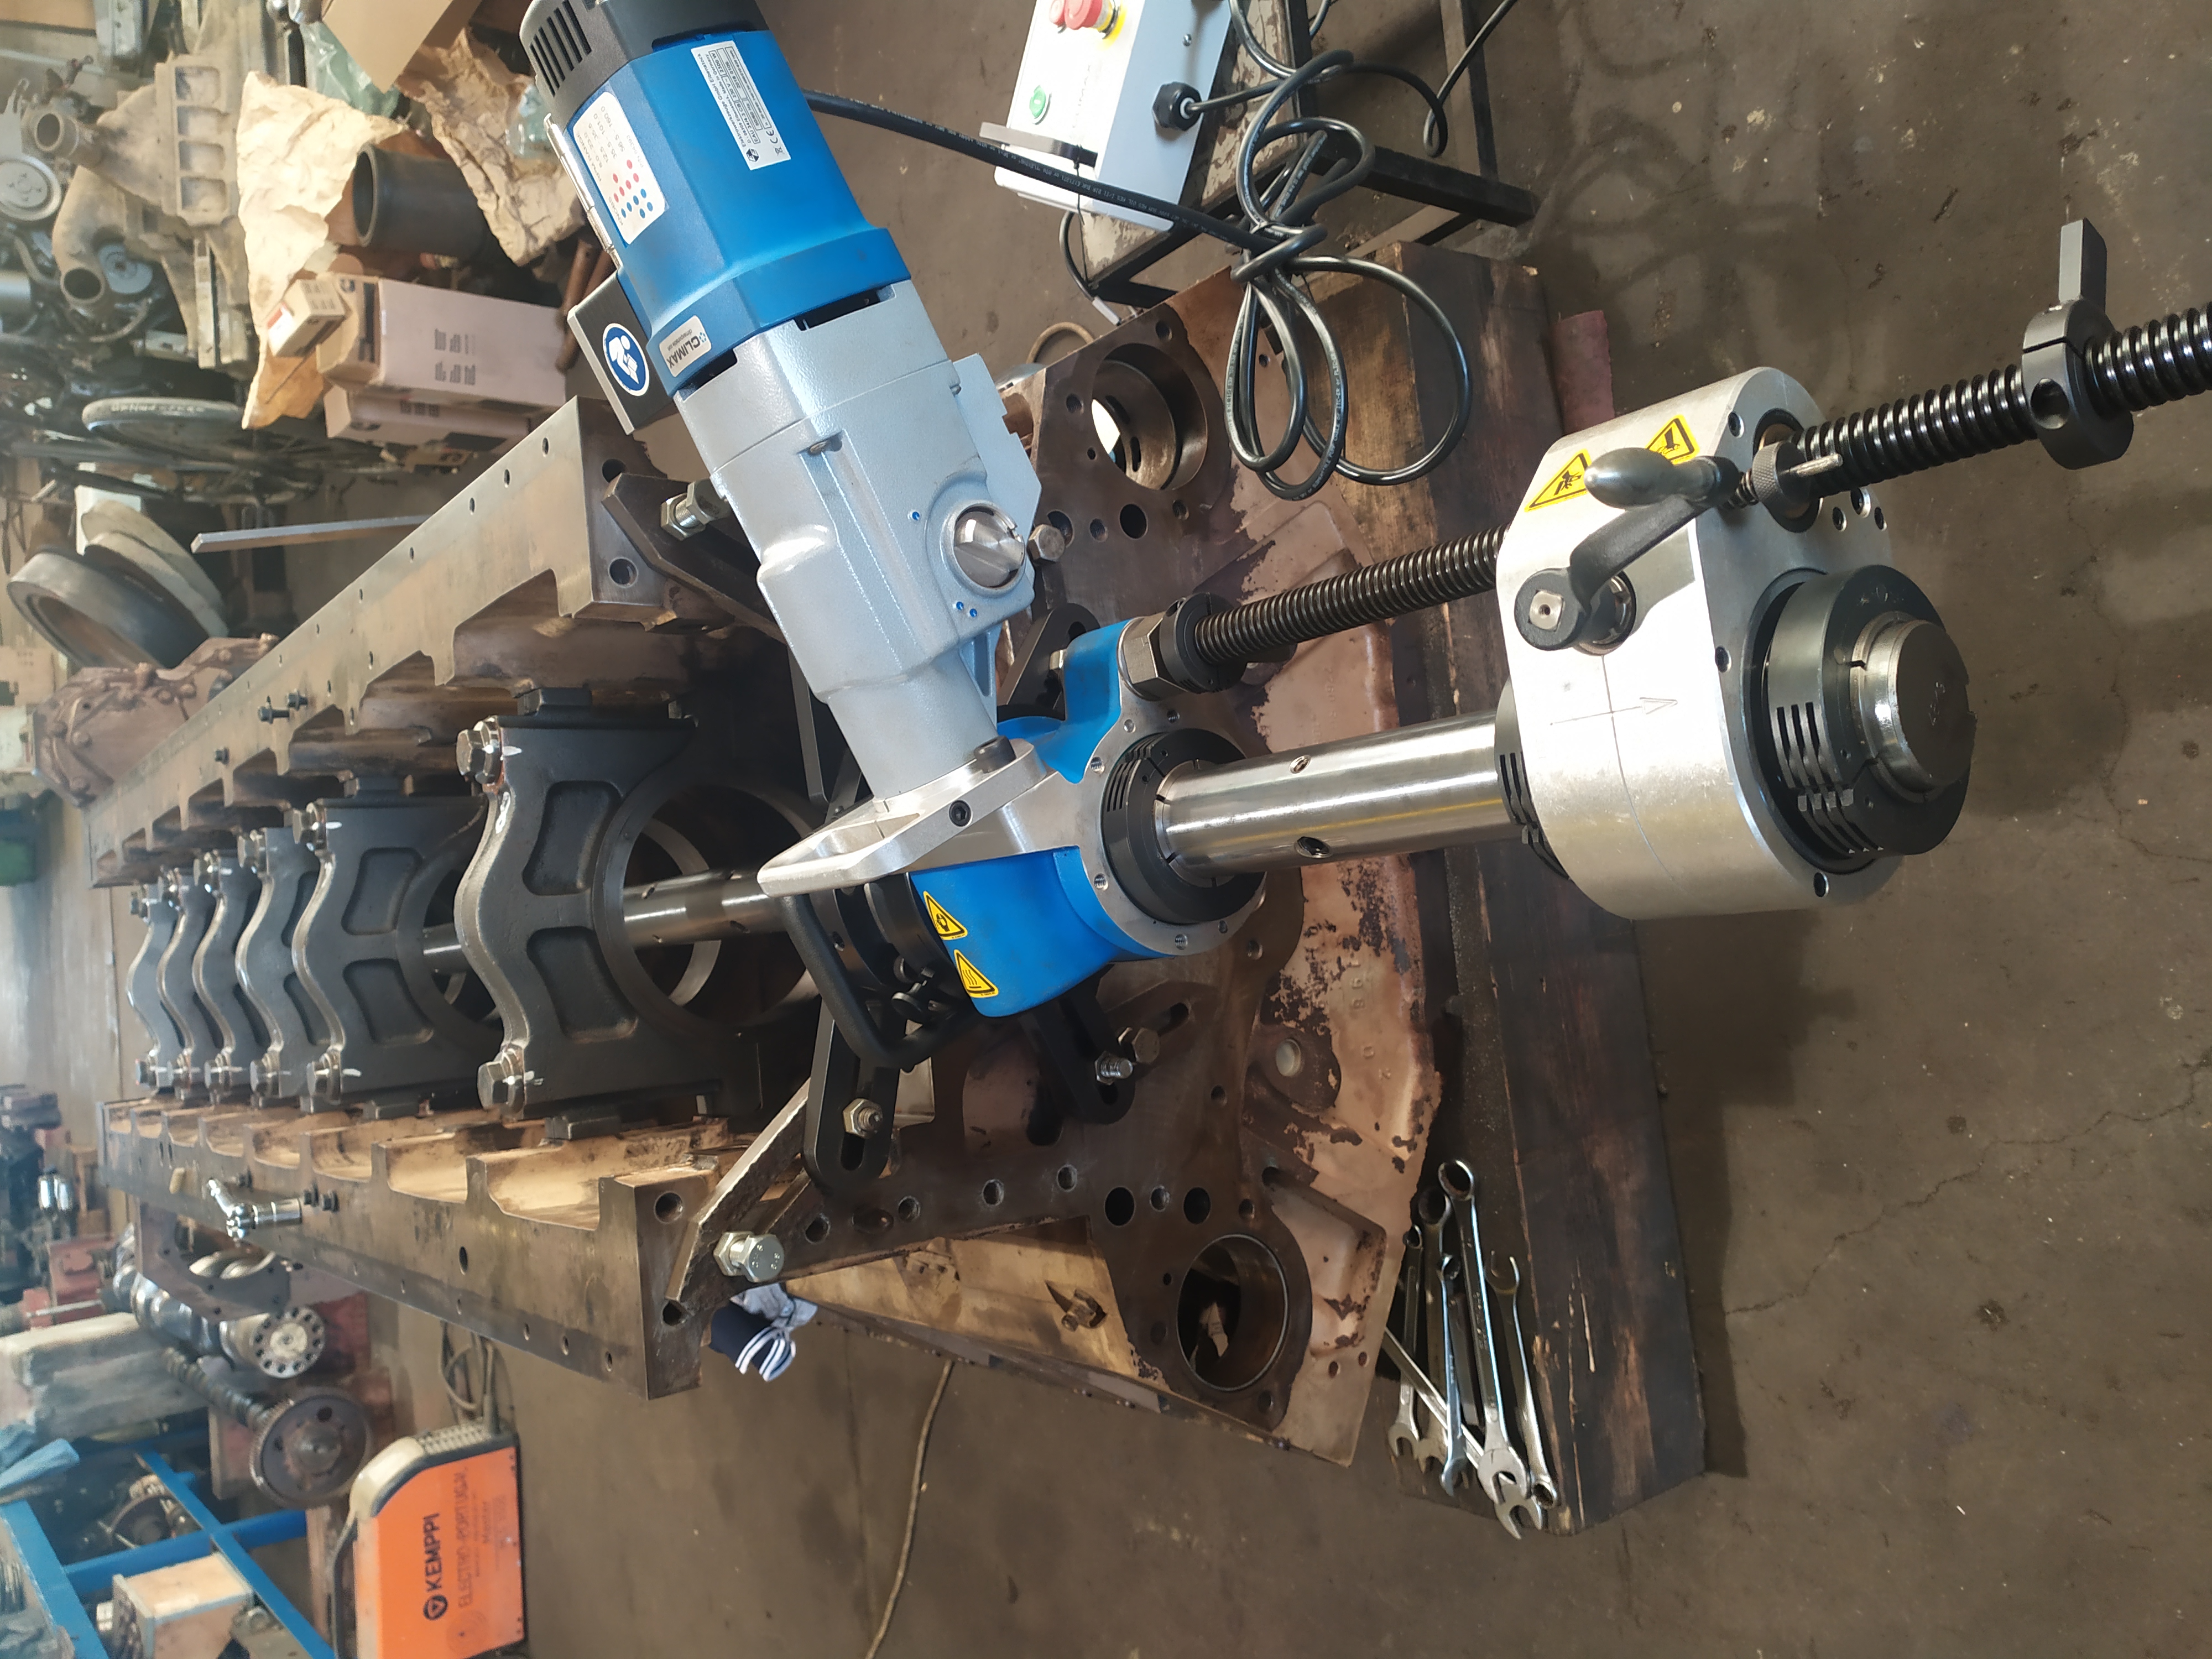
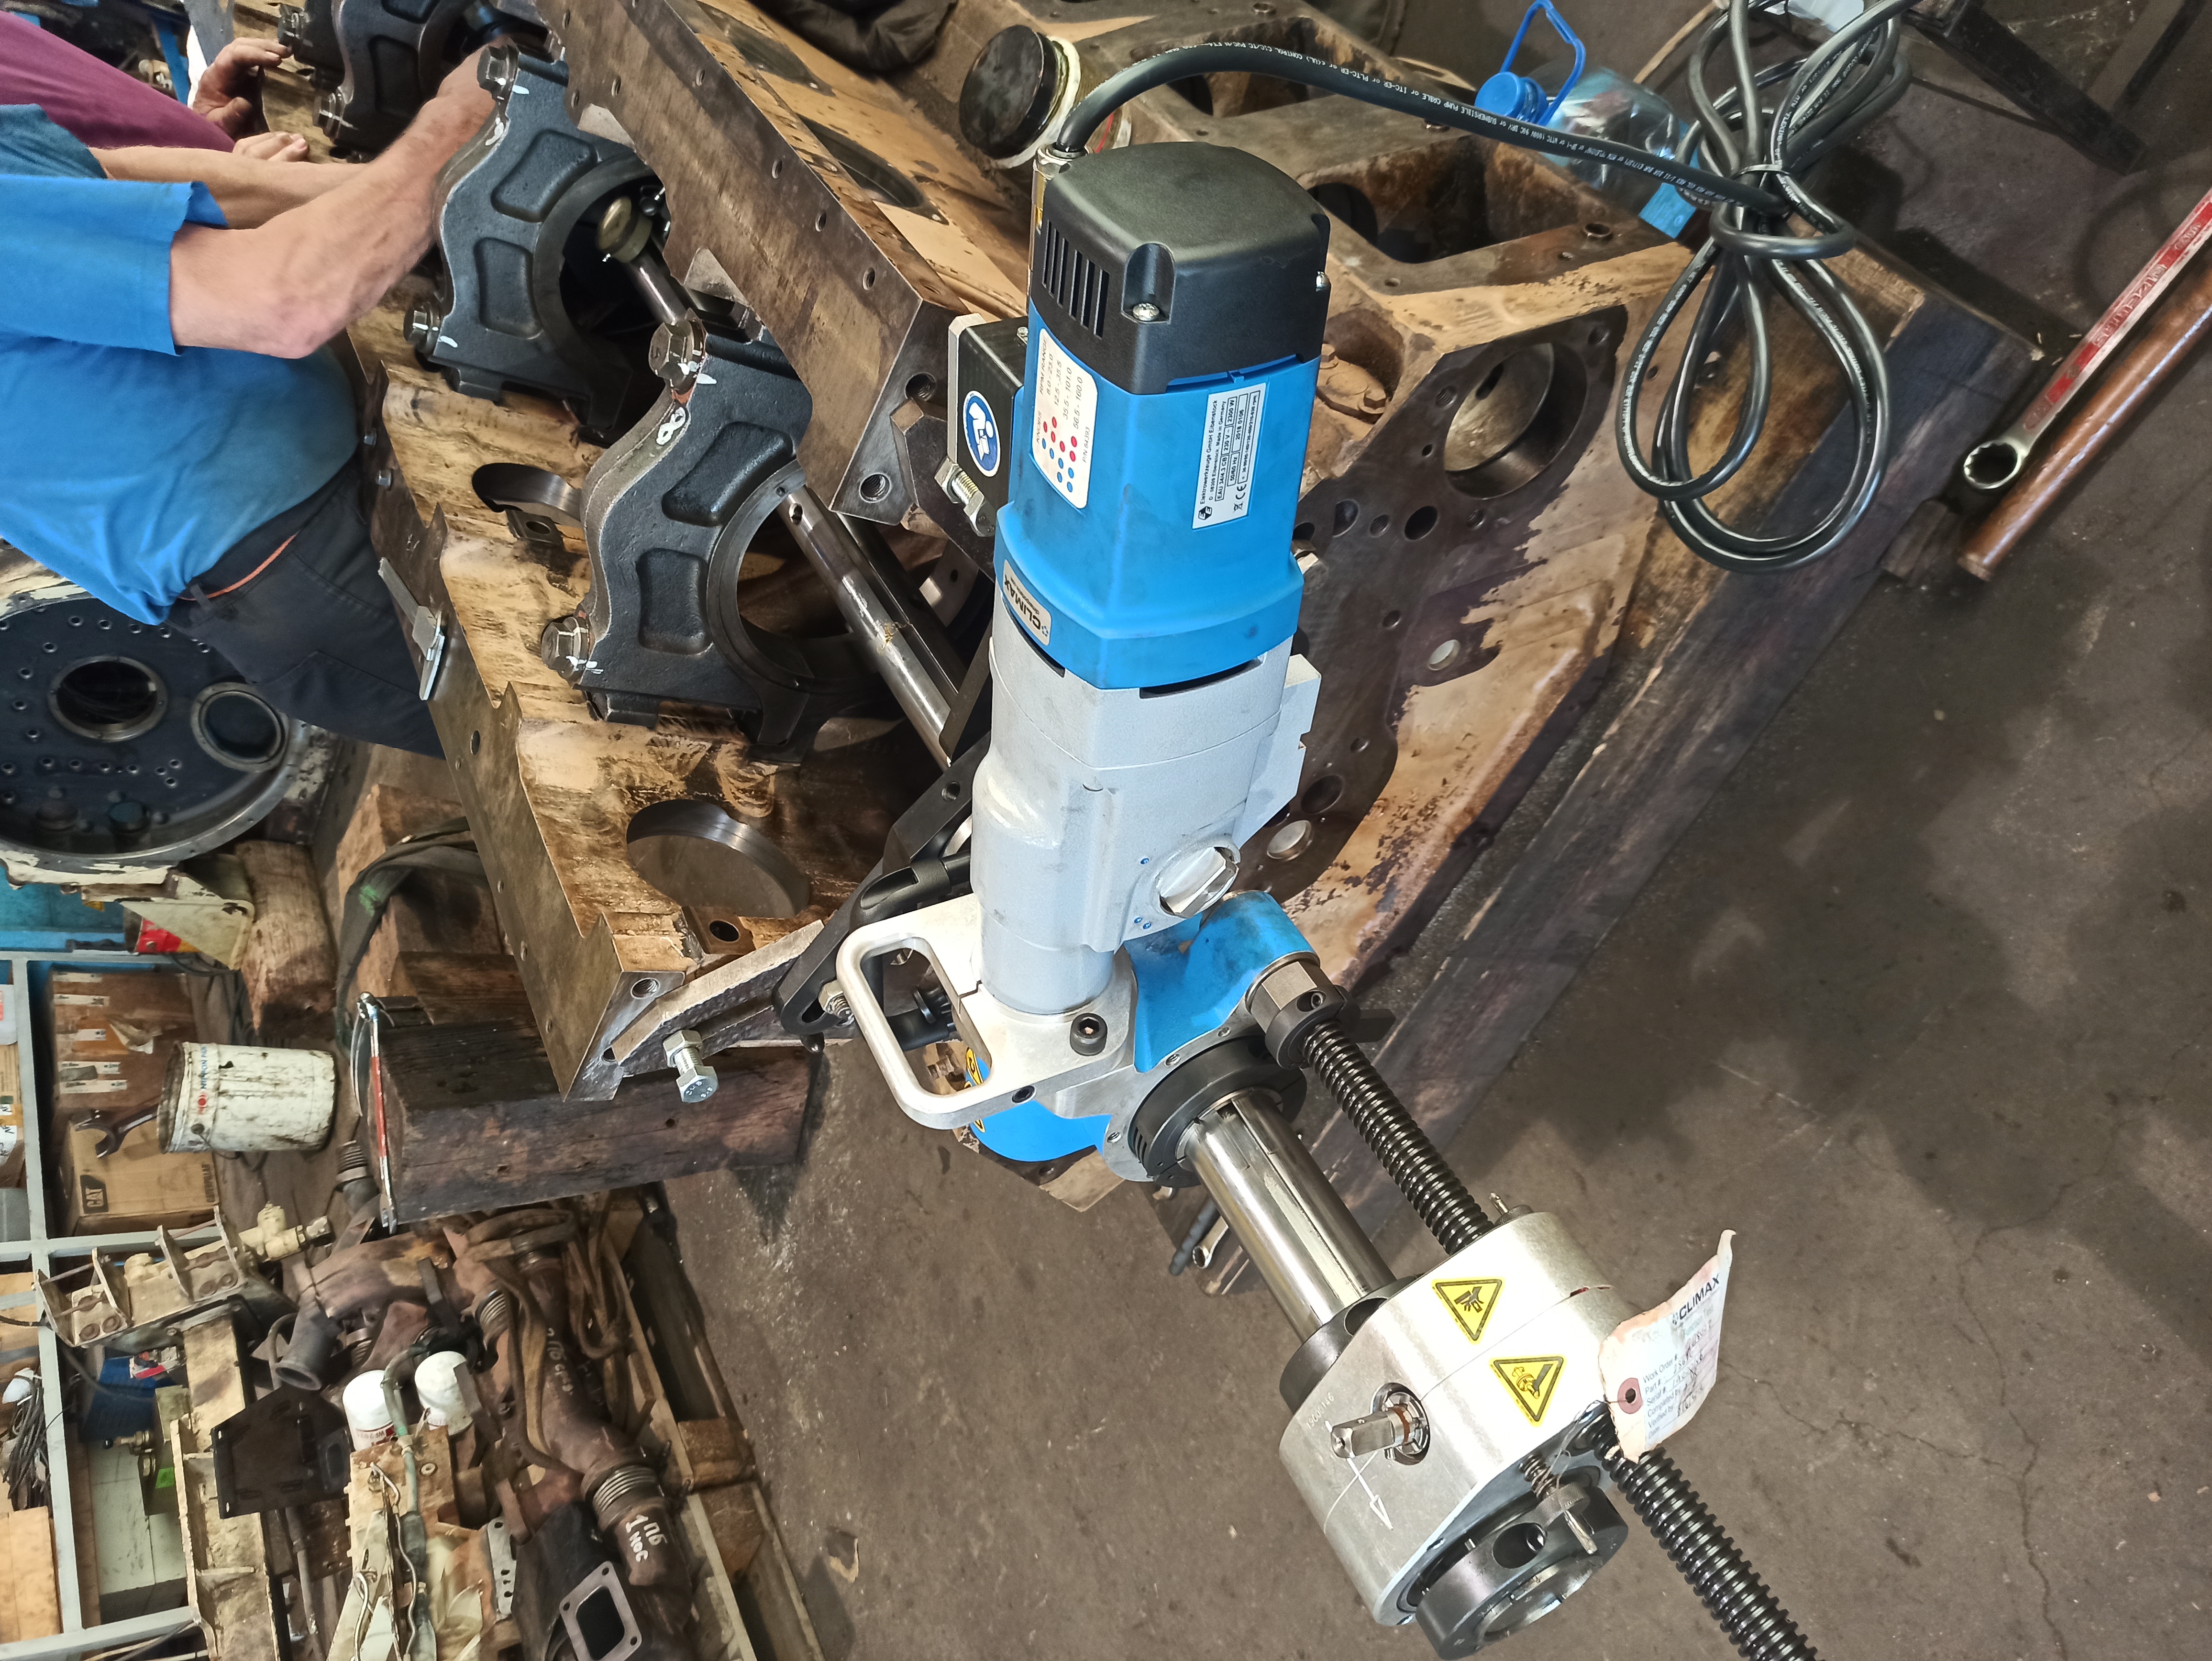
Aléseuse portable CLIMAX BB5000
Diamètre d’alésage 64–610 mm
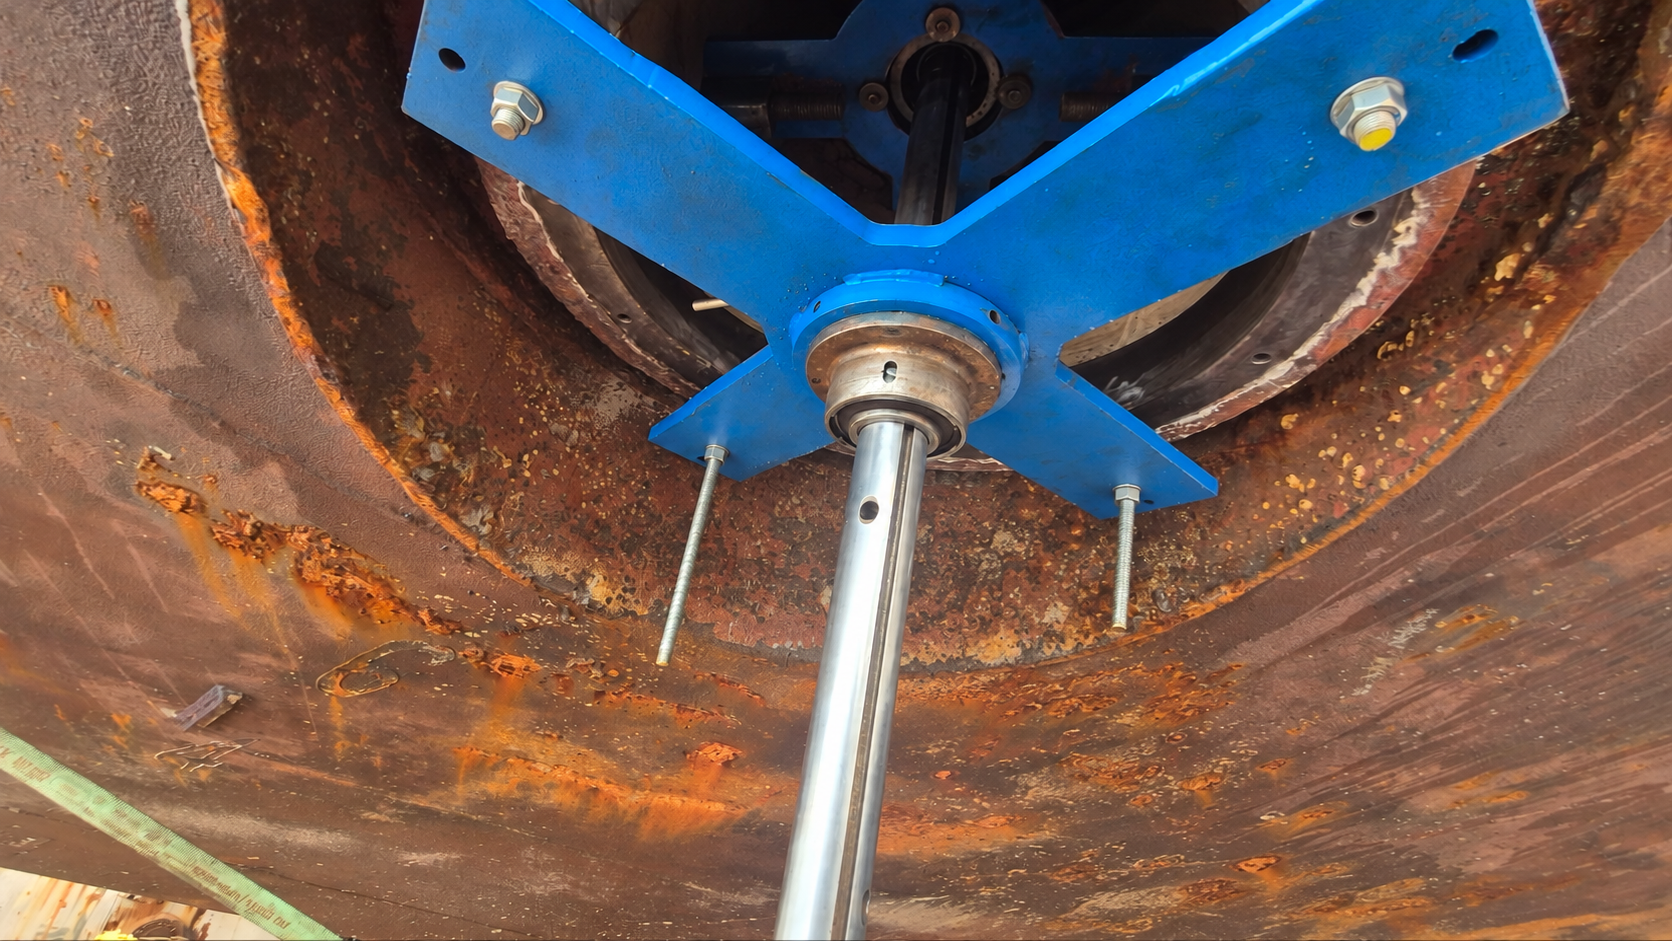
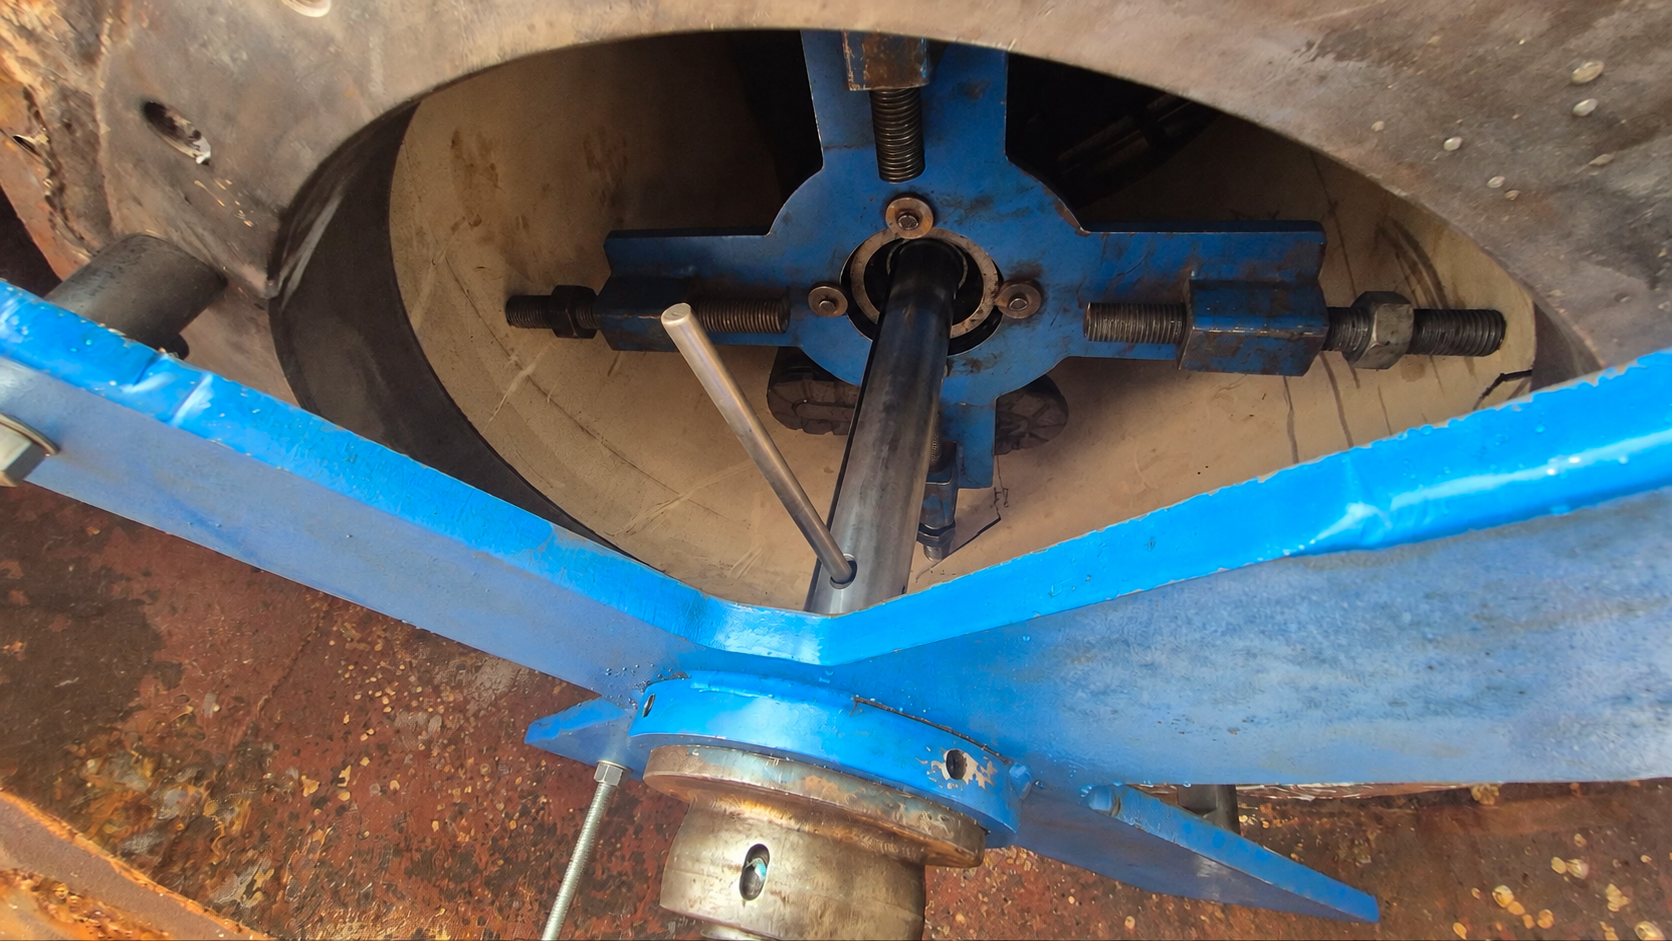
Rectifieuse de sièges de soupapes Chris-Marine MSD
Les équipements Chris-Marine sont installés dans l’atelier de mécanique et de montage d’ASABA. La machine MSD permet de rectifier et de remettre en état les surfaces d’étanchéité des sièges de soupapes de moteurs diesel.
- Diamètre du siège de soupape : 40–270 mm.
- Entraînement pneumatique ; rectification des sièges de soupapes dans la culasse.
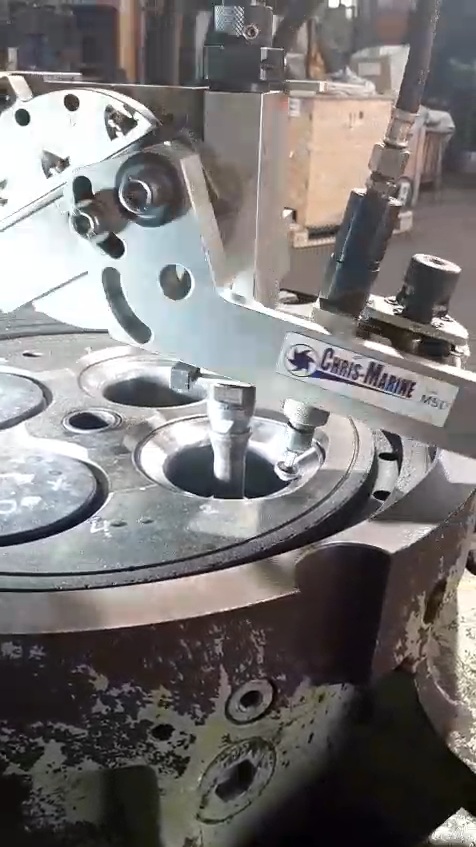
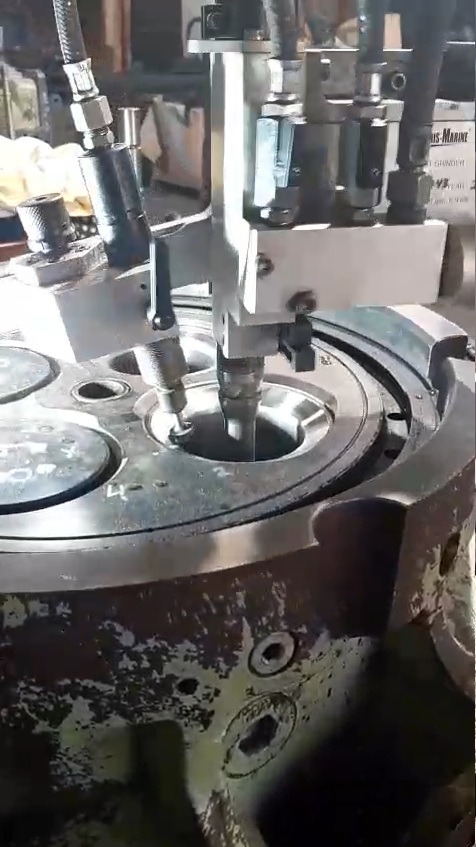
Rectifieuse de soupapes Chris-Marine 75H
La Chris-Marine 75H installée dans l’atelier permet la rectification de précision des portées d’étanchéité des soupapes d’admission et d’échappement de moteurs diesel auxiliaires et semi-rapides.
- Diamètre de la tête de soupape : inférieur à 180 mm.
- Entraînement pneumatique de rectification ; utilisation avec un tour.
Machine de honage de chemises de cylindre Chris-Marine HON S
La Chris-Marine HON S installée dans l’atelier permet le honage et le déglaçage des chemises de cylindre, la restauration des stries croisées et la correction de l’ovalisation.
- Plages des têtes de honage disponibles : 210–290, 280–420, 320–500 et 490–600 mm.
- Palan pneumatique Type 250 : capacité de levage de 250 kg et course de 4 m.
Bâti de honage Chris-Marine HR80
Le bâti Chris-Marine HR80 est installé dans l’atelier pour le honage des chemises de cylindre déposées du moteur. Il maintient la chemise pendant le travail avec l’équipement de honage.
- Diamètre extérieur de la chemise de cylindre : jusqu’à 800 mm.
- La limite de 800 mm concerne le diamètre extérieur de la chemise ; la plage de honage dépend de la machine et de la tête choisie.
Diagnostic des équipements
Évaluation de l’état technique des mécanismes, ensembles et pièces avant réparation ou entretien. Les résultats du diagnostic permettent de définir l’étendue des travaux et de choisir la méthode de remise en état.
- Inspection visuelle, mesures et contrôle de l’état des pièces et de leurs surfaces d’assemblage.
- Définition d’un commun accord des travaux à réaliser, sur la base des résultats du diagnostic et de la documentation technique.
Révision générale des équipements
Réparation complète des équipements mécaniques : du démontage et du diagnostic de l’état des pièces à leur remise en état, au remontage et au contrôle du fonctionnement. Le programme est défini selon l’état de l’équipement et les exigences du fabricant.
- Nettoyage, réparation ou remplacement des pièces et ensembles convenus.
- Montage, réglage et contrôle selon le programme convenu.
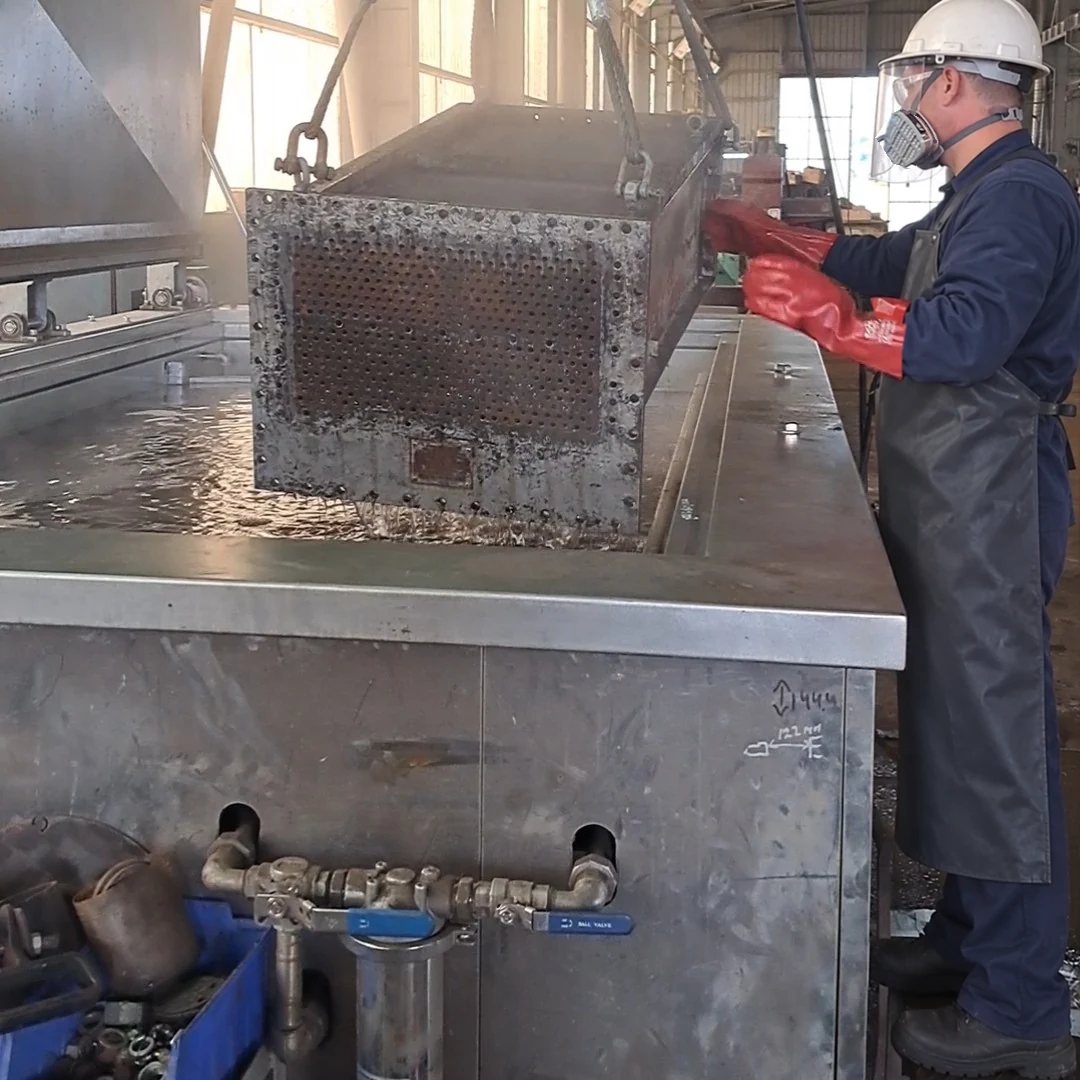
Nettoyage par ultrasons
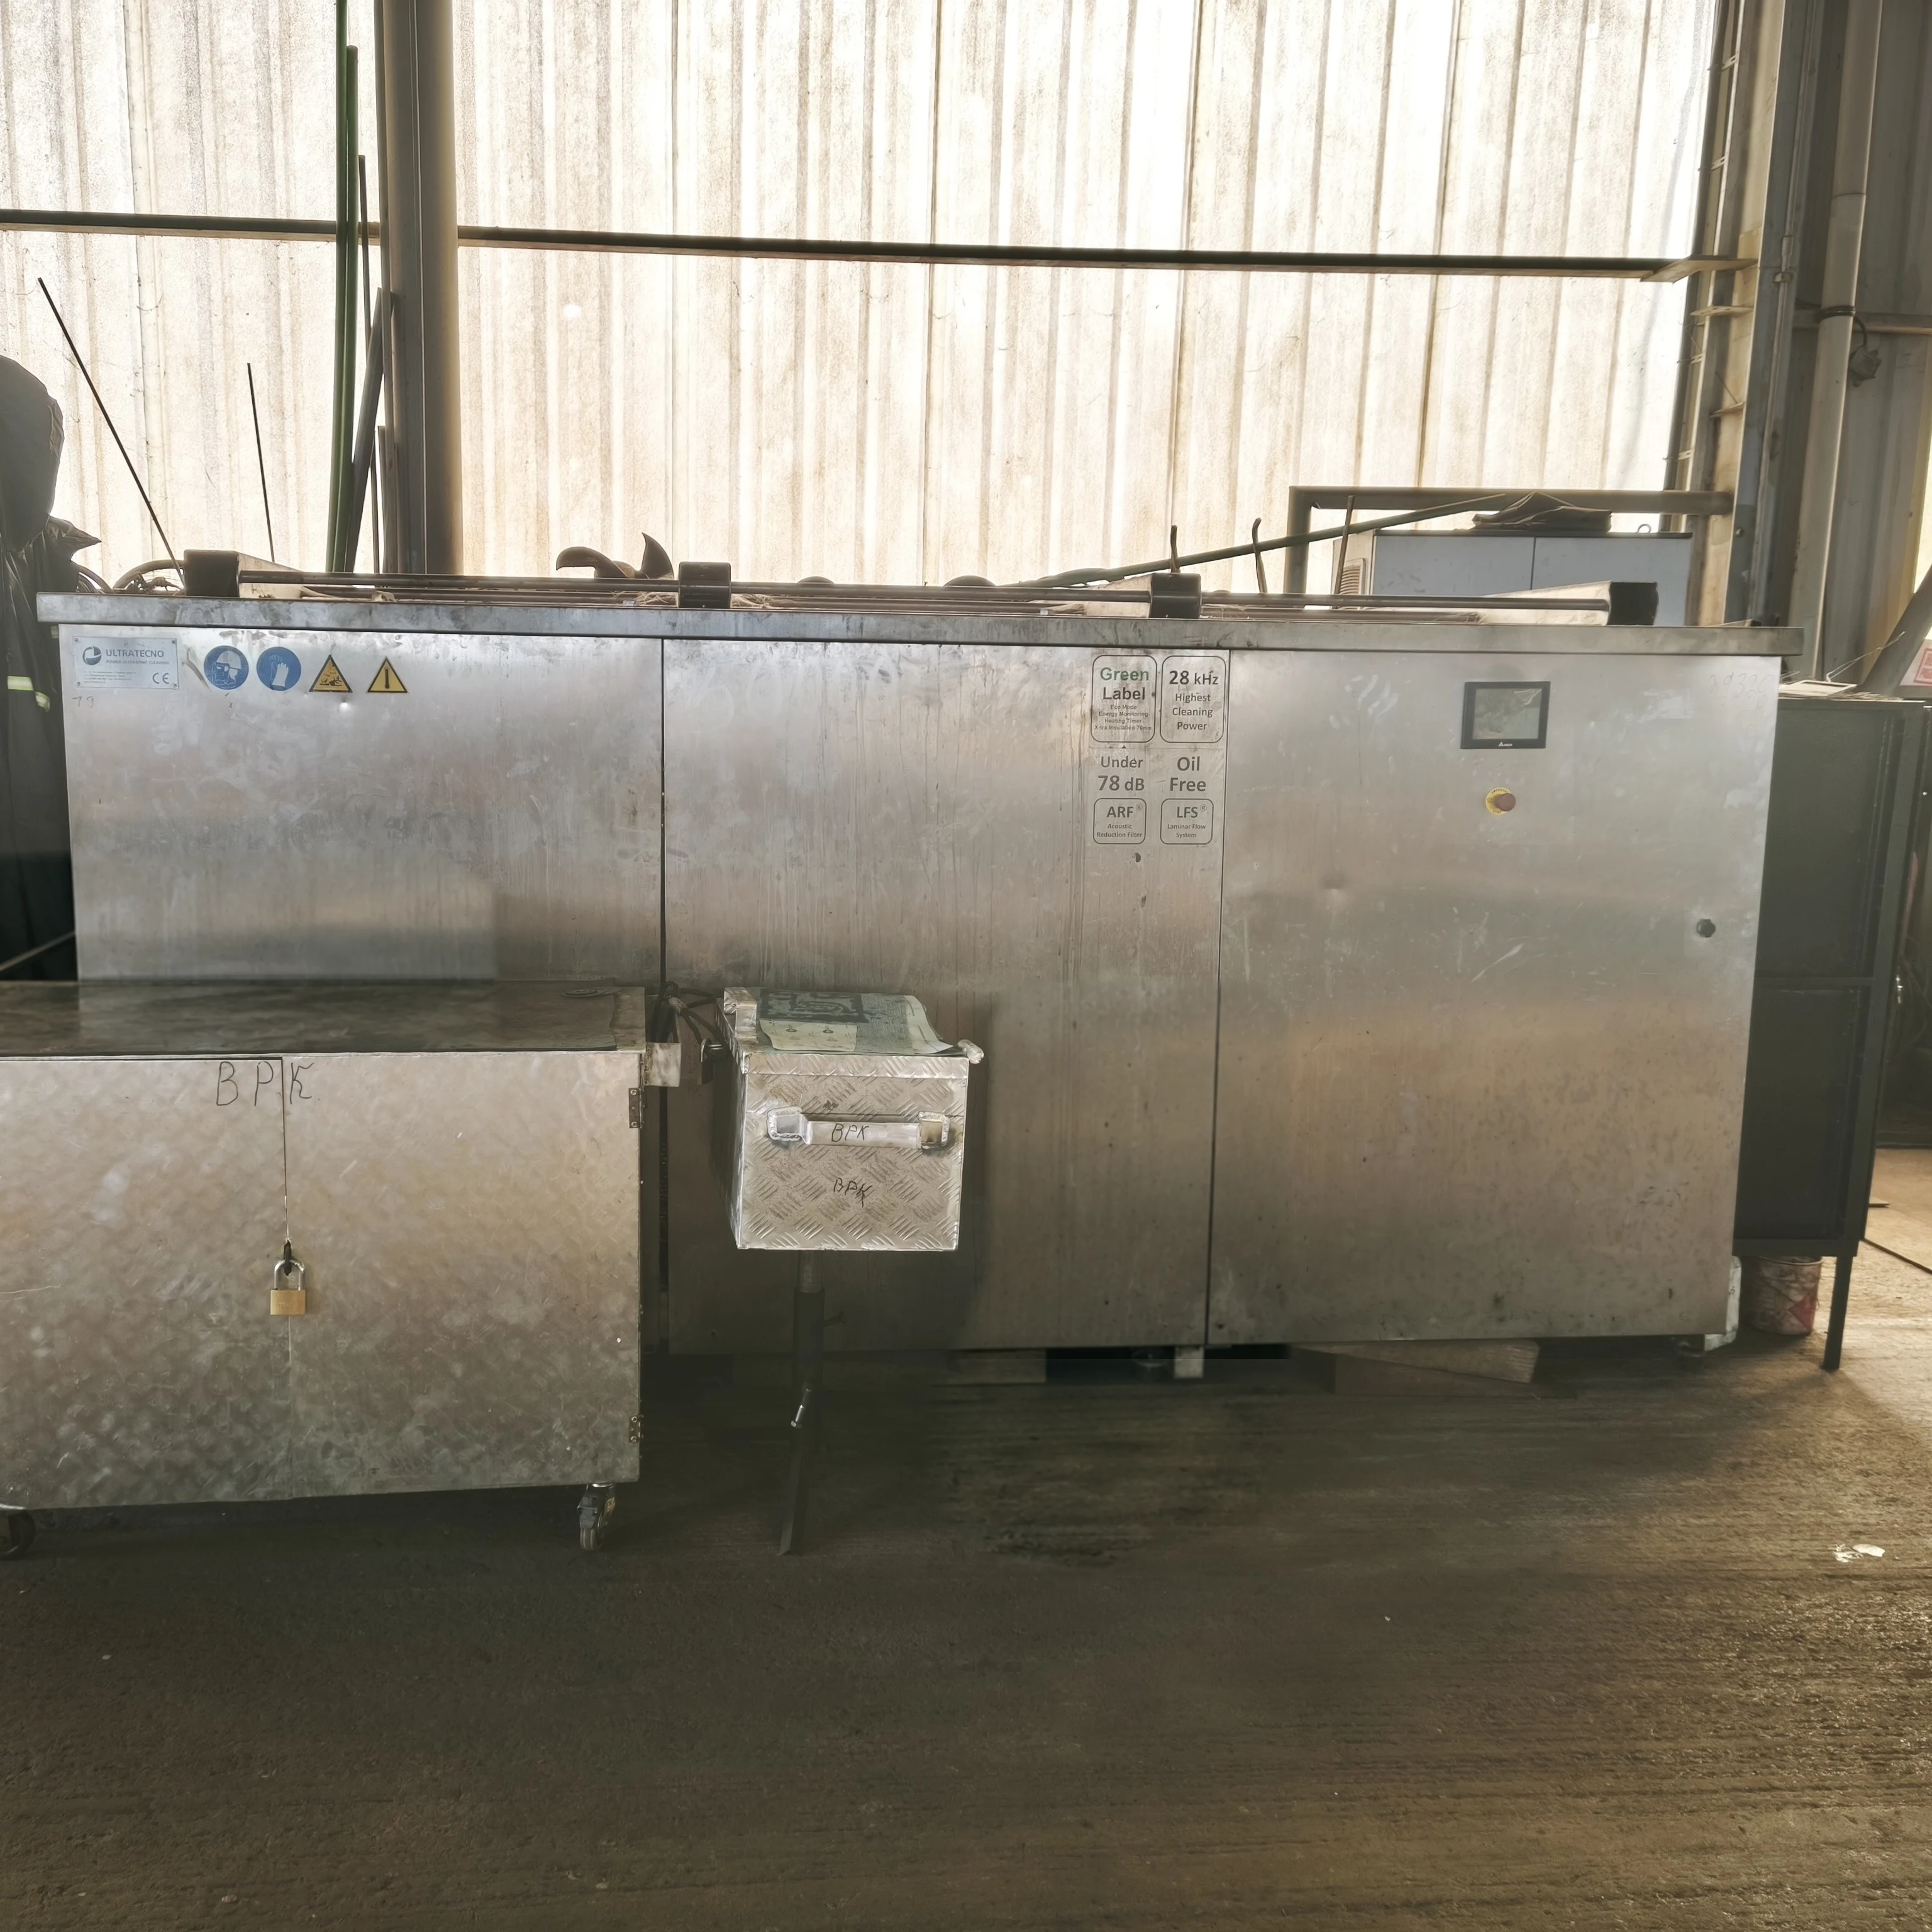
La machine de nettoyage par ultrasons ACM 5000 nettoie les pièces en milieu liquide par ultrasons, notamment pour éliminer les contaminants dans les zones difficiles d’accès. Les paramètres de traitement sont choisis en fonction du matériau de la pièce et de la nature des contaminants.
- Préparation des pièces pour le diagnostic, la réparation ou le montage.
- La compatibilité du matériau et du revêtement, les dimensions de la pièce et les exigences de propreté sont convenues avant le traitement.
Revêtements par projection thermique
Application d’un revêtement sur la surface préparée d’une pièce par un flux de particules de matériau chauffées. Cette technologie permet de remettre en état les surfaces usées et d’améliorer leur résistance à l’usure et à la corrosion.
- La solution est choisie selon le matériau de la pièce, la nature de l’usure et les conditions de service.
- Le matériau du revêtement, la méthode d’application, l’épaisseur et les exigences de traitement ultérieur sont convenus pour chaque commande.
Capacités de production
- Usinage de pièces jusqu’à 1 000 mm de diamètre.
- Usinage d’arbres d’un diamètre allant jusqu’à 600 mm et d’une longueur allant jusqu’à 11 m.
- Équilibrage statique de pièces d’une masse allant jusqu’à 5 t.
- Équilibrage dynamique de pièces d’une masse allant jusqu’à 700 kg et d’un diamètre allant jusqu’à 1 260 mm.
- Réparation de pompes, de compresseurs et d’échangeurs de chaleur.
- Réparation des mécanismes de pont et de manutention.
Travaux définis après diagnostic de l’état des pièces
L’état technique, la géométrie et les tolérances requises déterminent le procédé de remise en état ou de fabrication de la pièce. La faisabilité de l’usinage est convenue à partir des plans et des dimensions réelles.
Remise en état des pièces de rechange
- Usinage, rectification et polissage des pièces.
- Remise en état des têtes de piston, culasses, soupapes d’échappement et de leurs sièges.
- Honage des chemises de cylindre.
- Remise en état des vérins hydrauliques, y compris de la géométrie des tiges.
- Fabrication de pièces à l’unité, en petites séries et en séries selon la documentation convenue.
Essais de réception après réparation
Des essais de réception en usine (FAT) et des essais en charge sont prévus après réparation. Les vérifications, la charge d’essai et les critères de réception sont définis dans le programme propre à chaque équipement.
Les paramètres techniques sont fournis pour une évaluation préliminaire. Leur applicabilité au navire, à l’équipement et au projet concernés est confirmée par le chantier lors de la définition des travaux.
Échanger sur cette activité