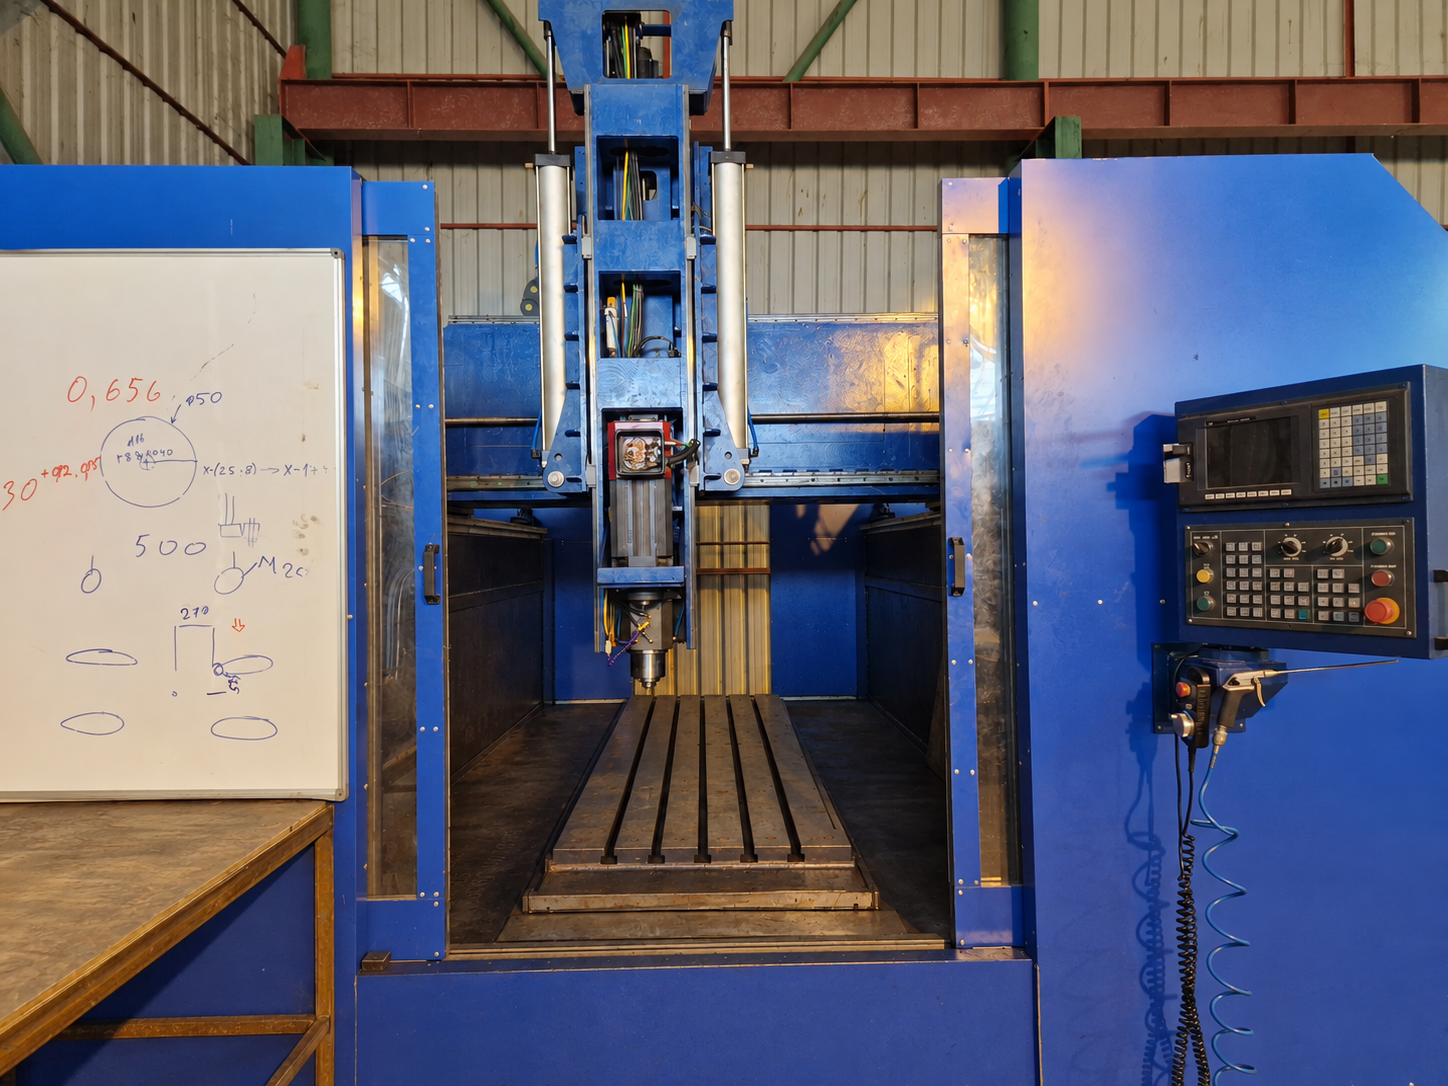
Fresadora CNC
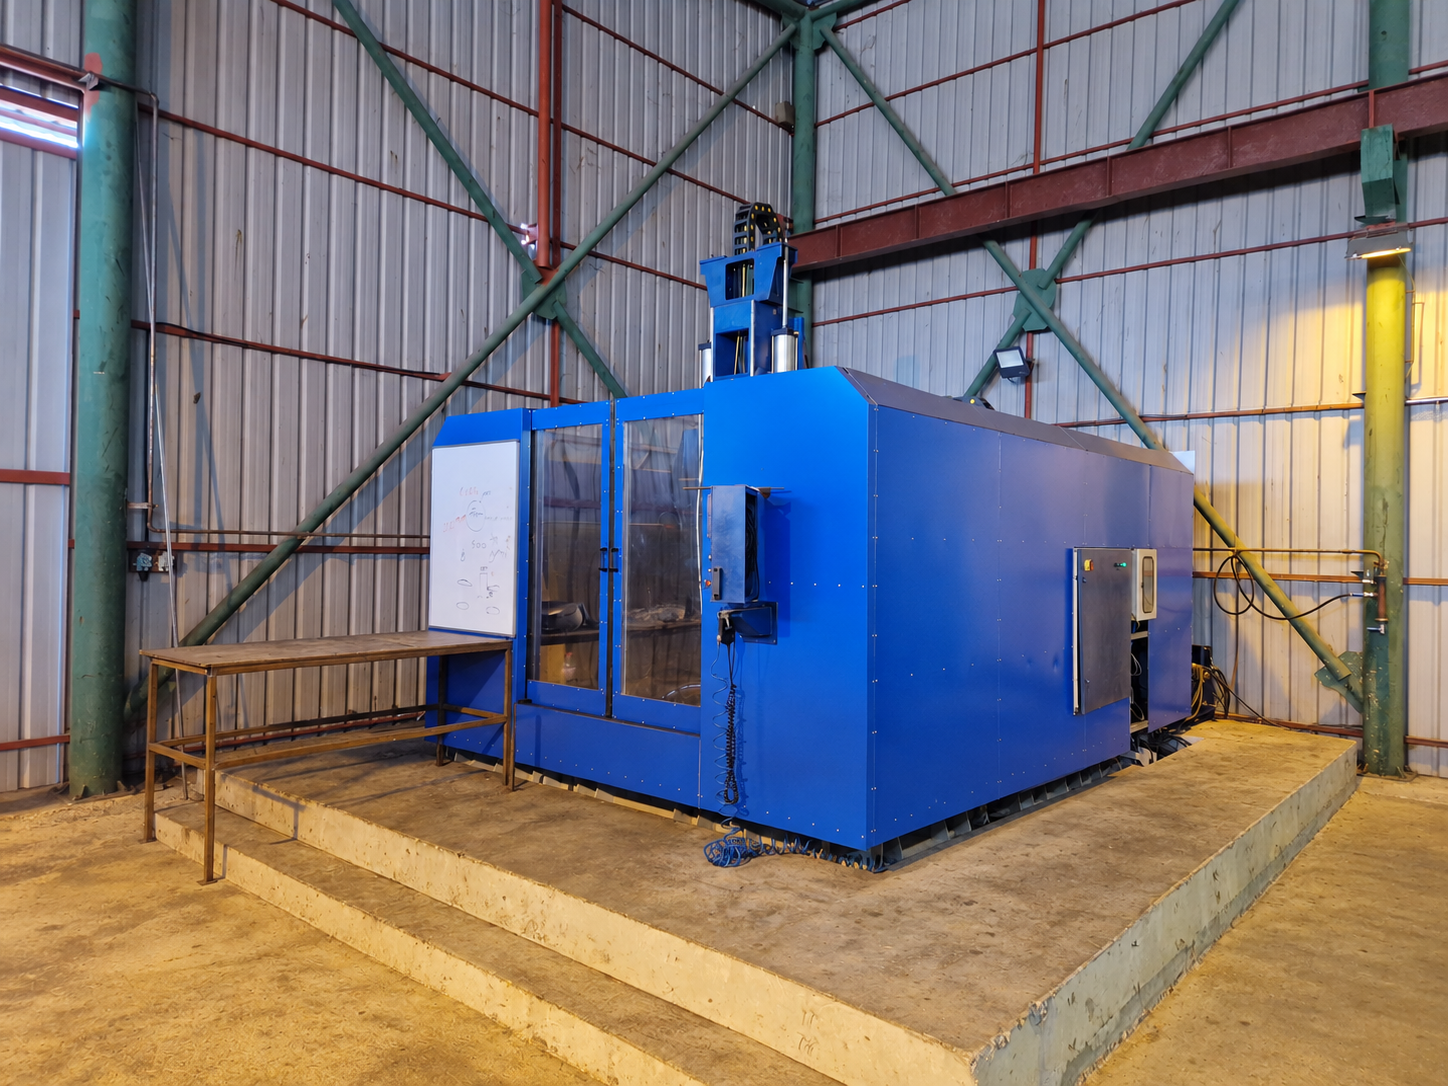
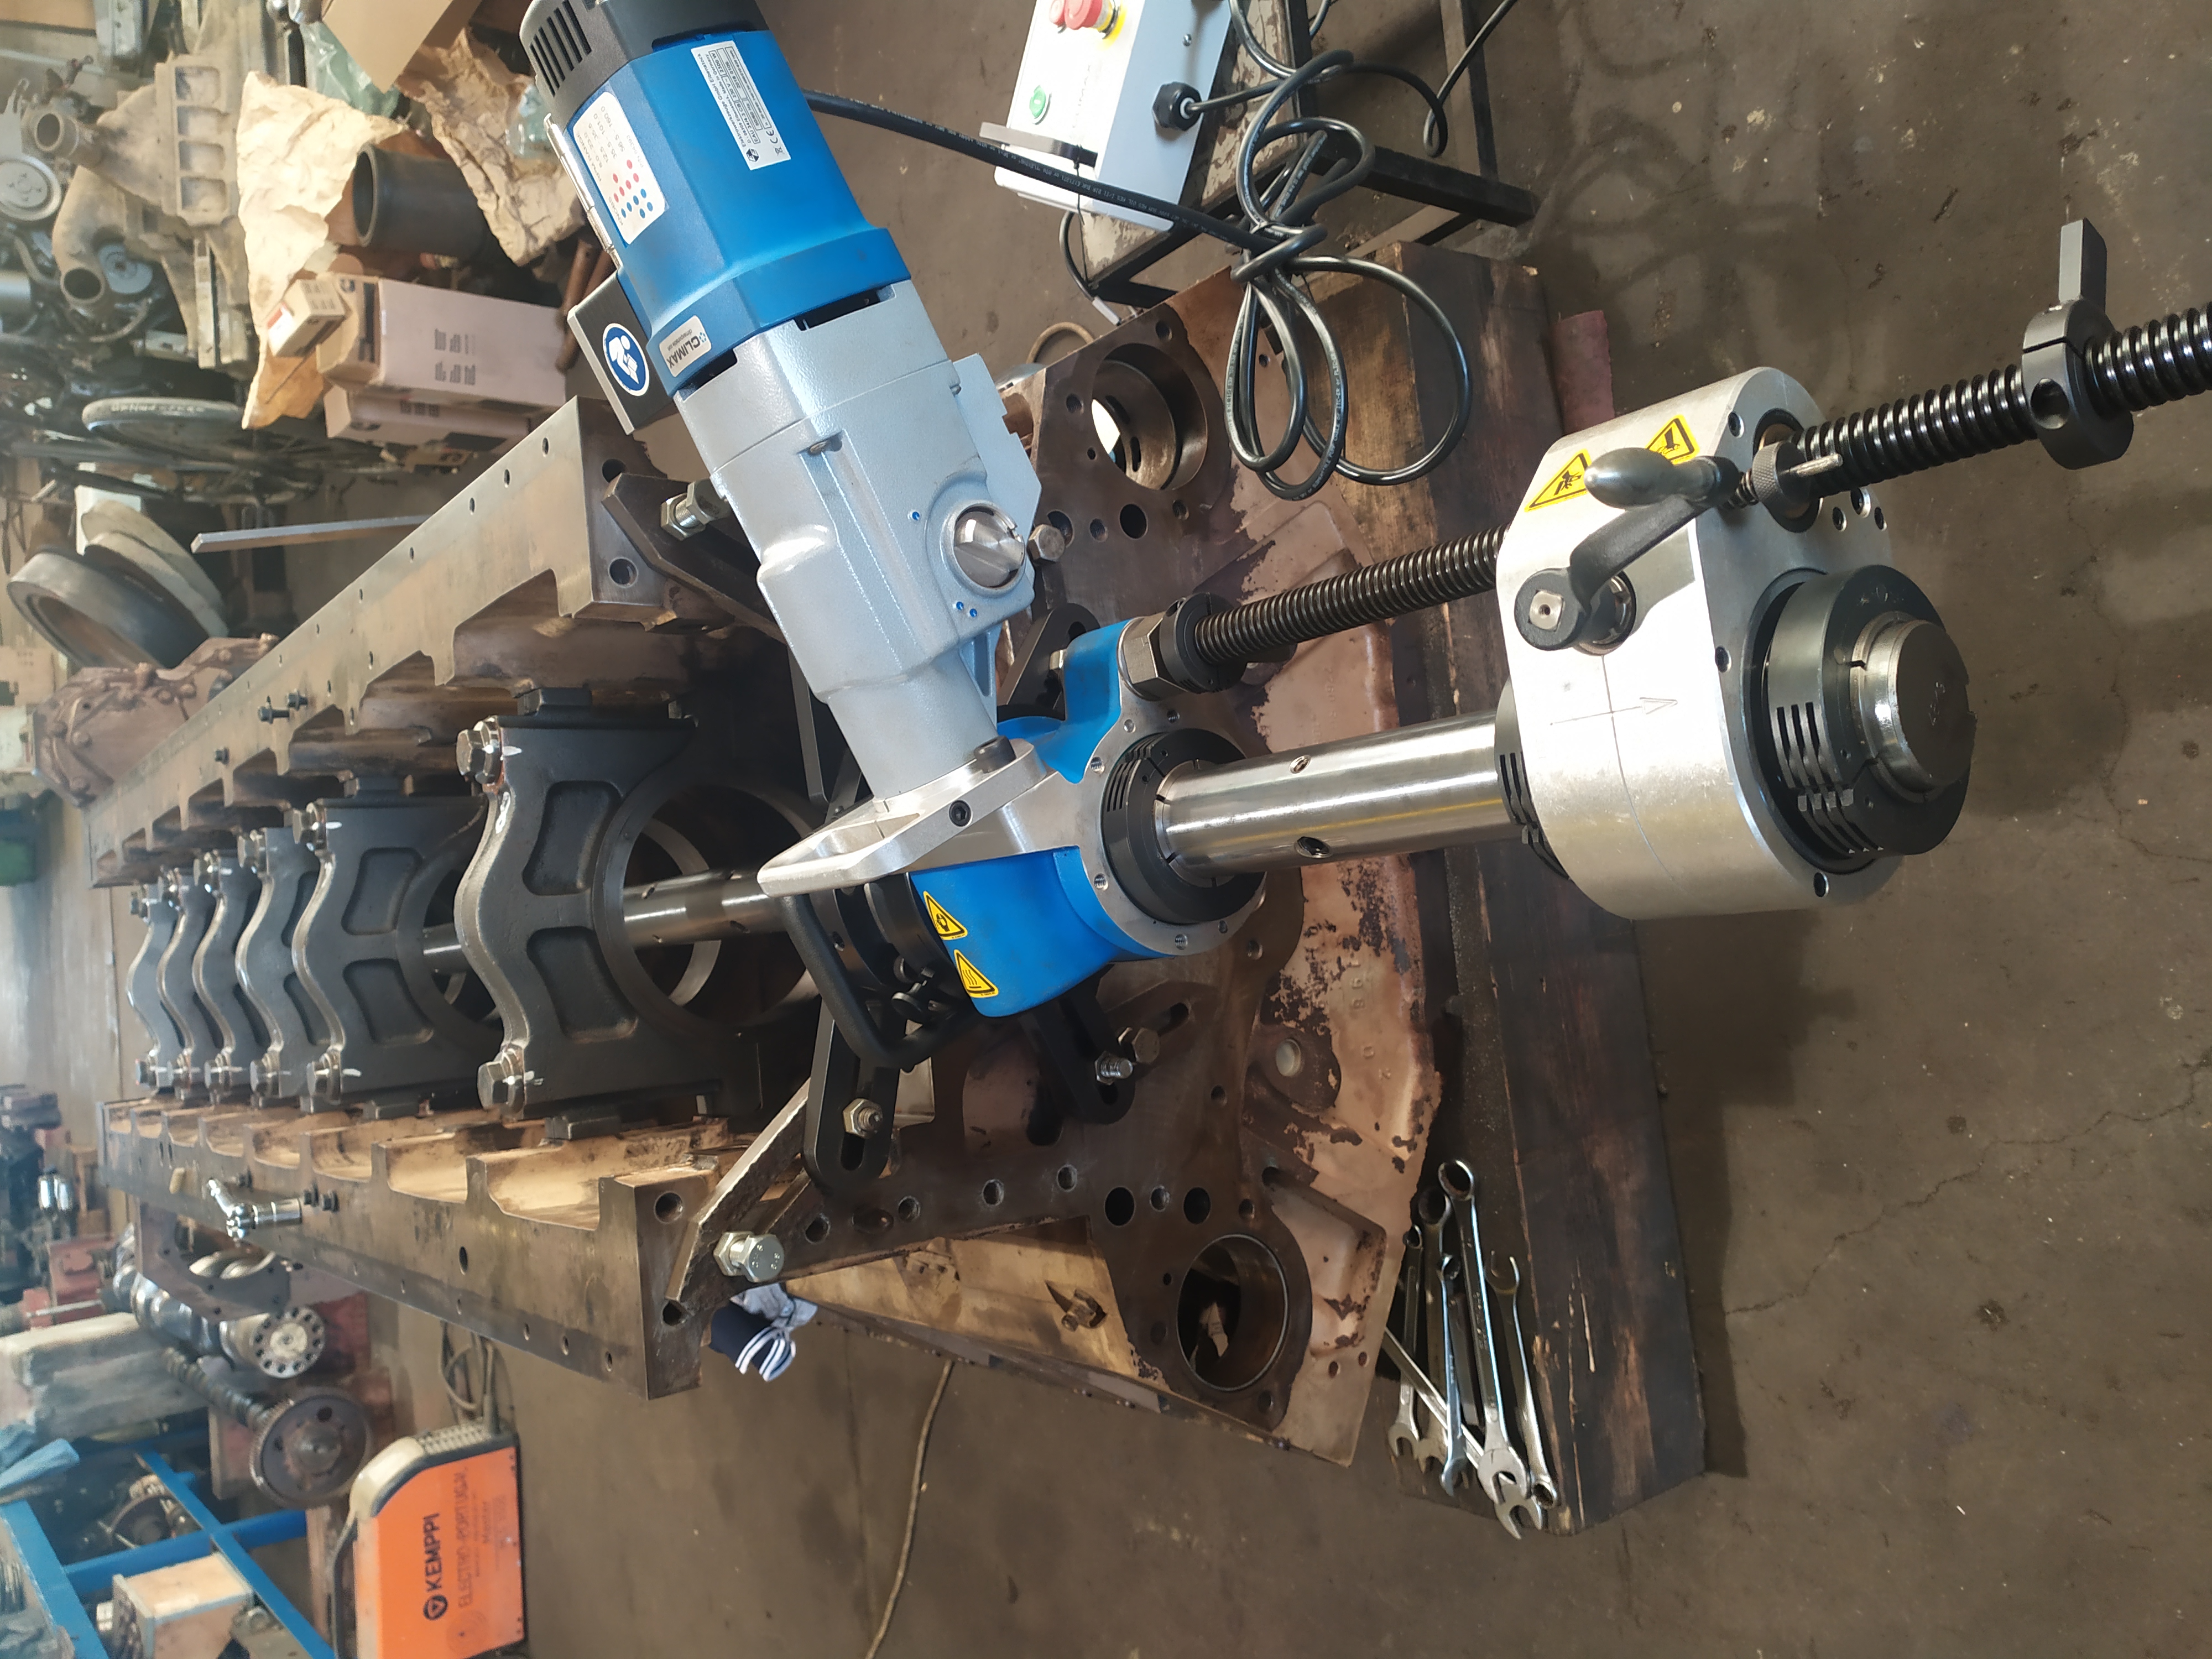
Mandrinadora portátil CLIMAX BB5000
Diámetro de mandrinado 64–610 mm
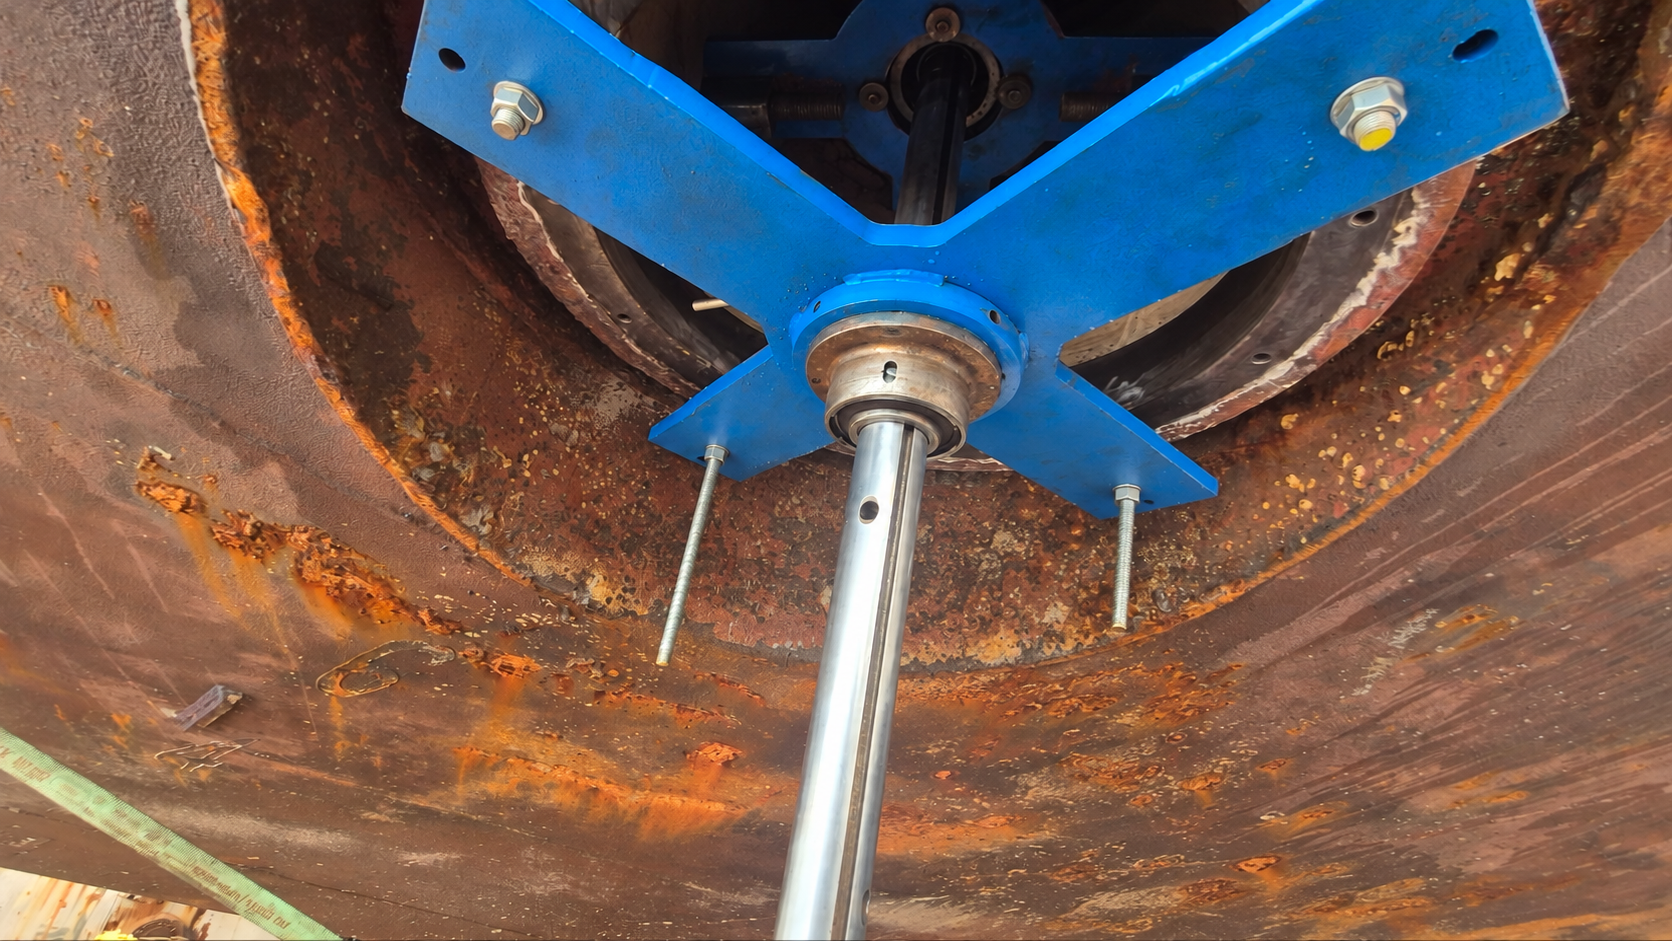
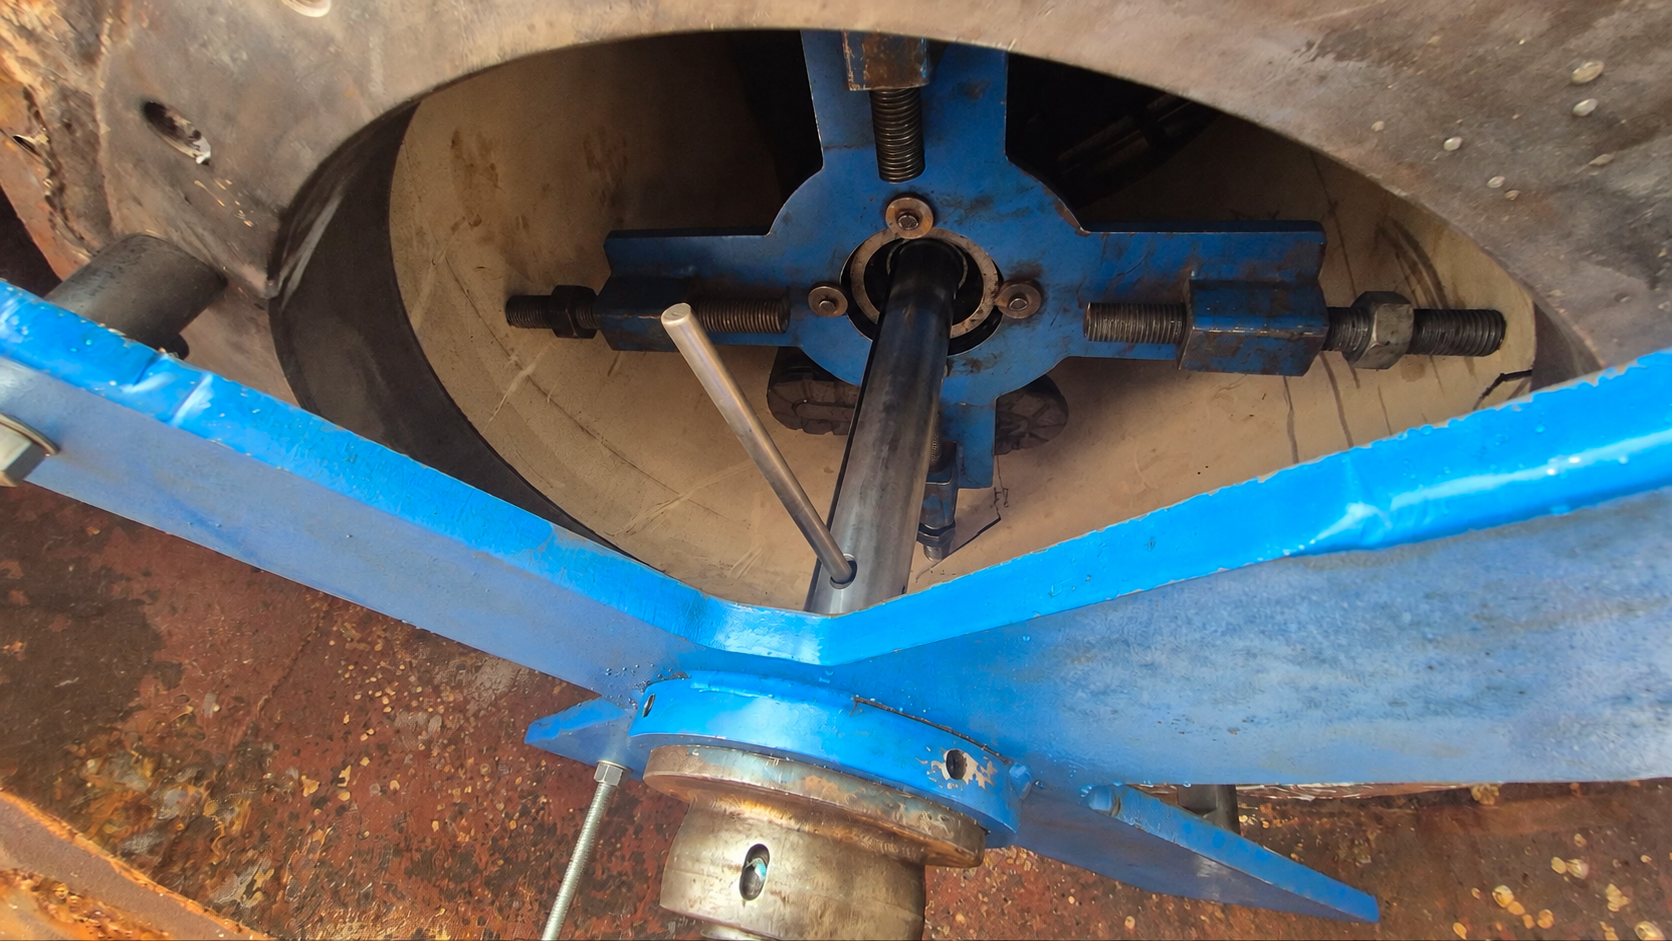
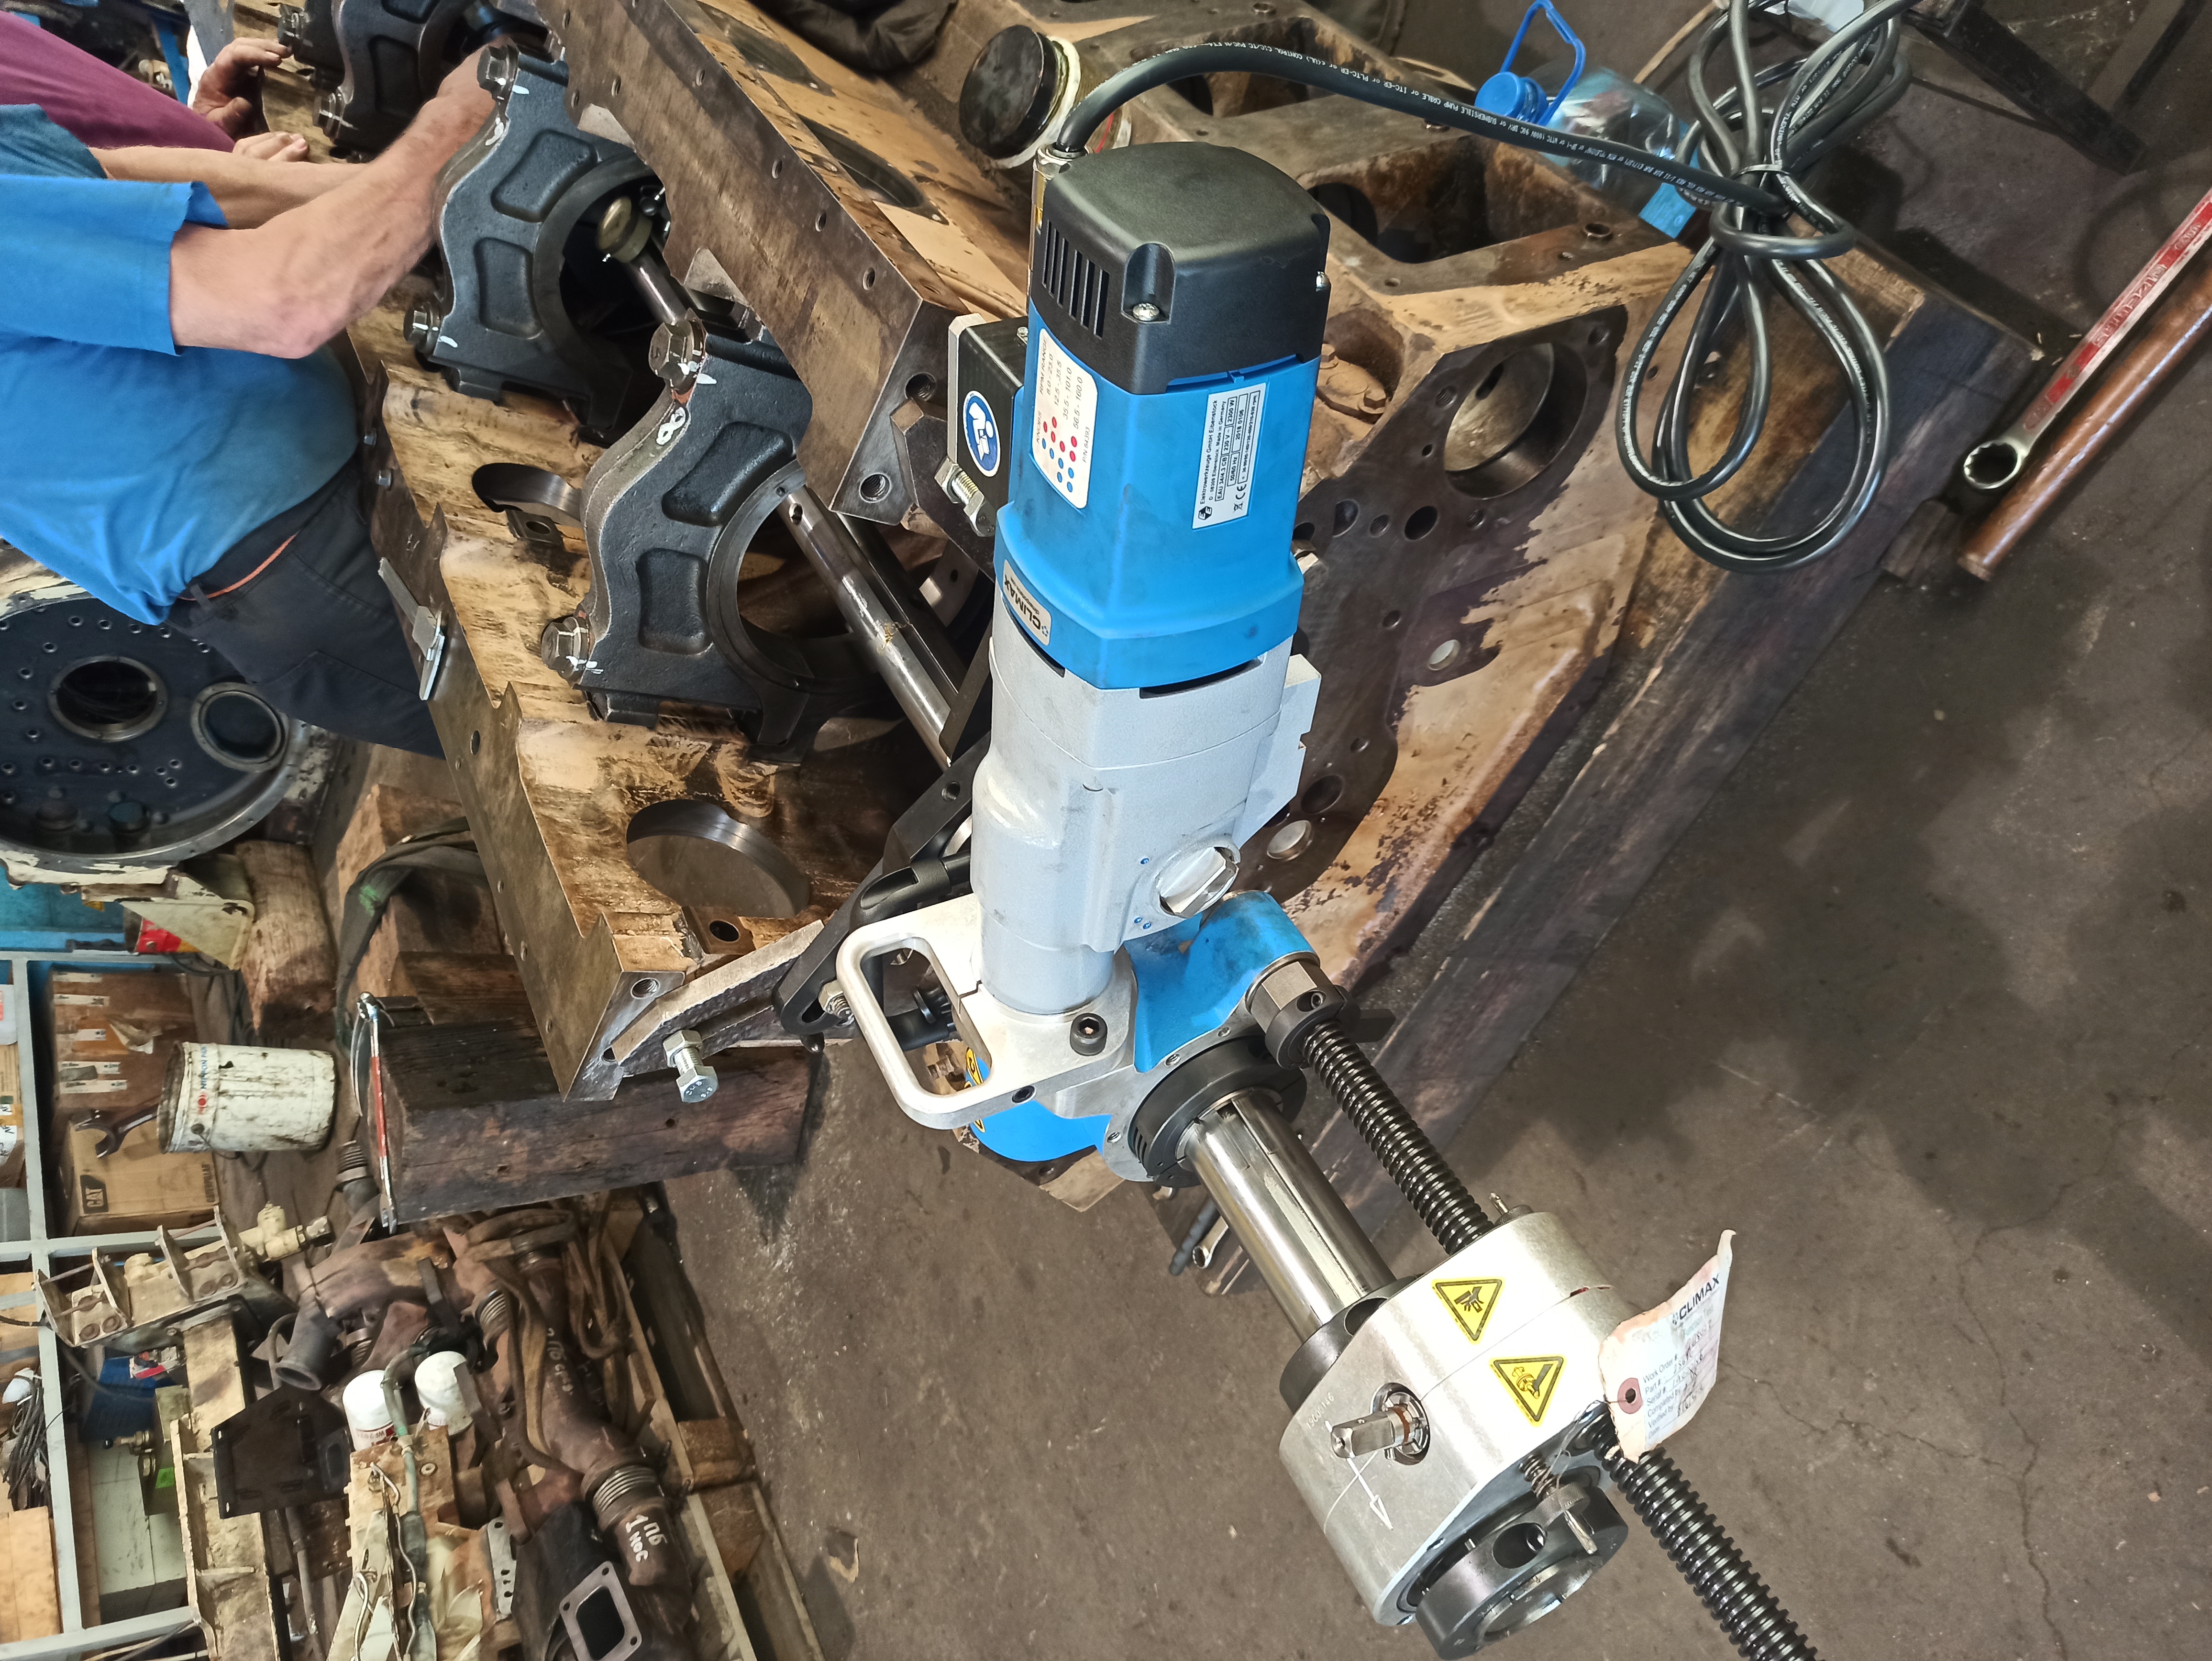
Rectificadora de asientos de válvulas Chris-Marine MSD
Los equipos Chris-Marine están instalados en el taller mecánico y de montaje de ASABA. La máquina MSD permite rectificar y reacondicionar las superficies de sellado de los asientos de válvulas de motores diésel.
- Diámetro del asiento de válvula: 40–270 mm.
- Accionamiento neumático; rectificado de asientos de válvulas en la culata.
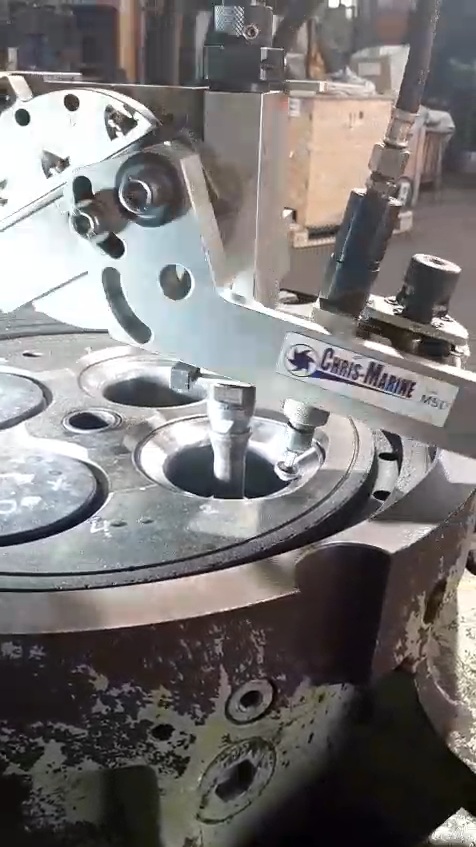
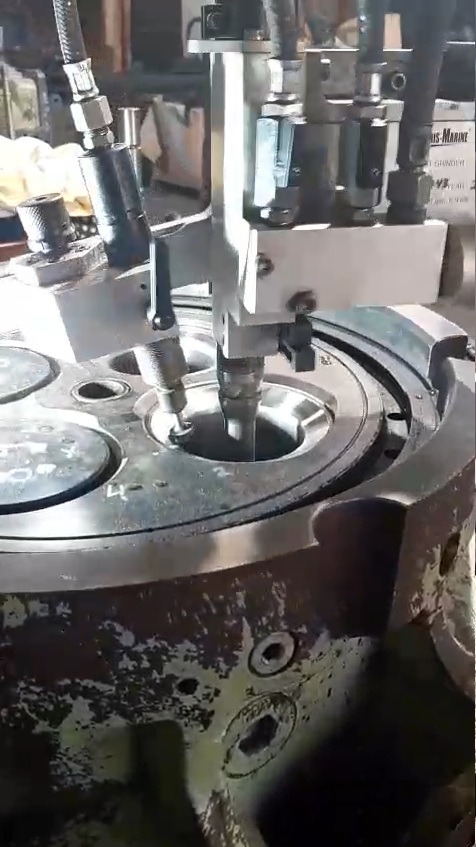
Rectificadora de válvulas Chris-Marine 75H
La Chris-Marine 75H instalada en el taller permite rectificar con precisión las caras de sellado de las válvulas de admisión y escape de motores diésel auxiliares y de media velocidad.
- Diámetro del disco de la válvula: inferior a 180 mm.
- Accionamiento neumático de rectificado; se utiliza junto con un torno.
Bruñidora de camisas de cilindro Chris-Marine HON S
La Chris-Marine HON S instalada en el taller permite bruñir y eliminar el vitrificado de las camisas de cilindro, restablecer el patrón de rayado cruzado y corregir la ovalidad.
- Rangos de las cabezas de bruñido disponibles: 210–290, 280–420, 320–500 y 490–600 mm.
- Polipasto neumático Type 250: capacidad de elevación de 250 kg y carrera de 4 m.
Bastidor de bruñido Chris-Marine HR80
El bastidor Chris-Marine HR80 está instalado en el taller para bruñir camisas de cilindro desmontadas del motor. Sostiene la camisa durante el trabajo con el equipo de bruñido.
- Diámetro exterior de la camisa de cilindro: hasta 800 mm.
- El límite de 800 mm corresponde al diámetro exterior de la camisa; el rango de bruñido depende de la máquina y de la cabeza seleccionada.
Diagnóstico de equipos
Evaluación del estado técnico de mecanismos, conjuntos y piezas antes de su reparación o mantenimiento. Los resultados del diagnóstico permiten definir el alcance de los trabajos y seleccionar el método de recuperación.
- Inspección visual, mediciones y comprobación del estado de las piezas y de sus superficies de acoplamiento.
- Acuerdo sobre los trabajos posteriores a partir de los resultados del diagnóstico y de la documentación técnica.
Revisión general de equipos
Reparación integral de equipos mecánicos: desde el desmontaje y la evaluación del estado de las piezas hasta su recuperación, el montaje y la comprobación del funcionamiento. El programa se define según el estado del equipo y los requisitos del fabricante.
- Limpieza, reparación o sustitución de las piezas y los conjuntos acordados.
- Montaje, ajuste y control conforme al programa acordado.
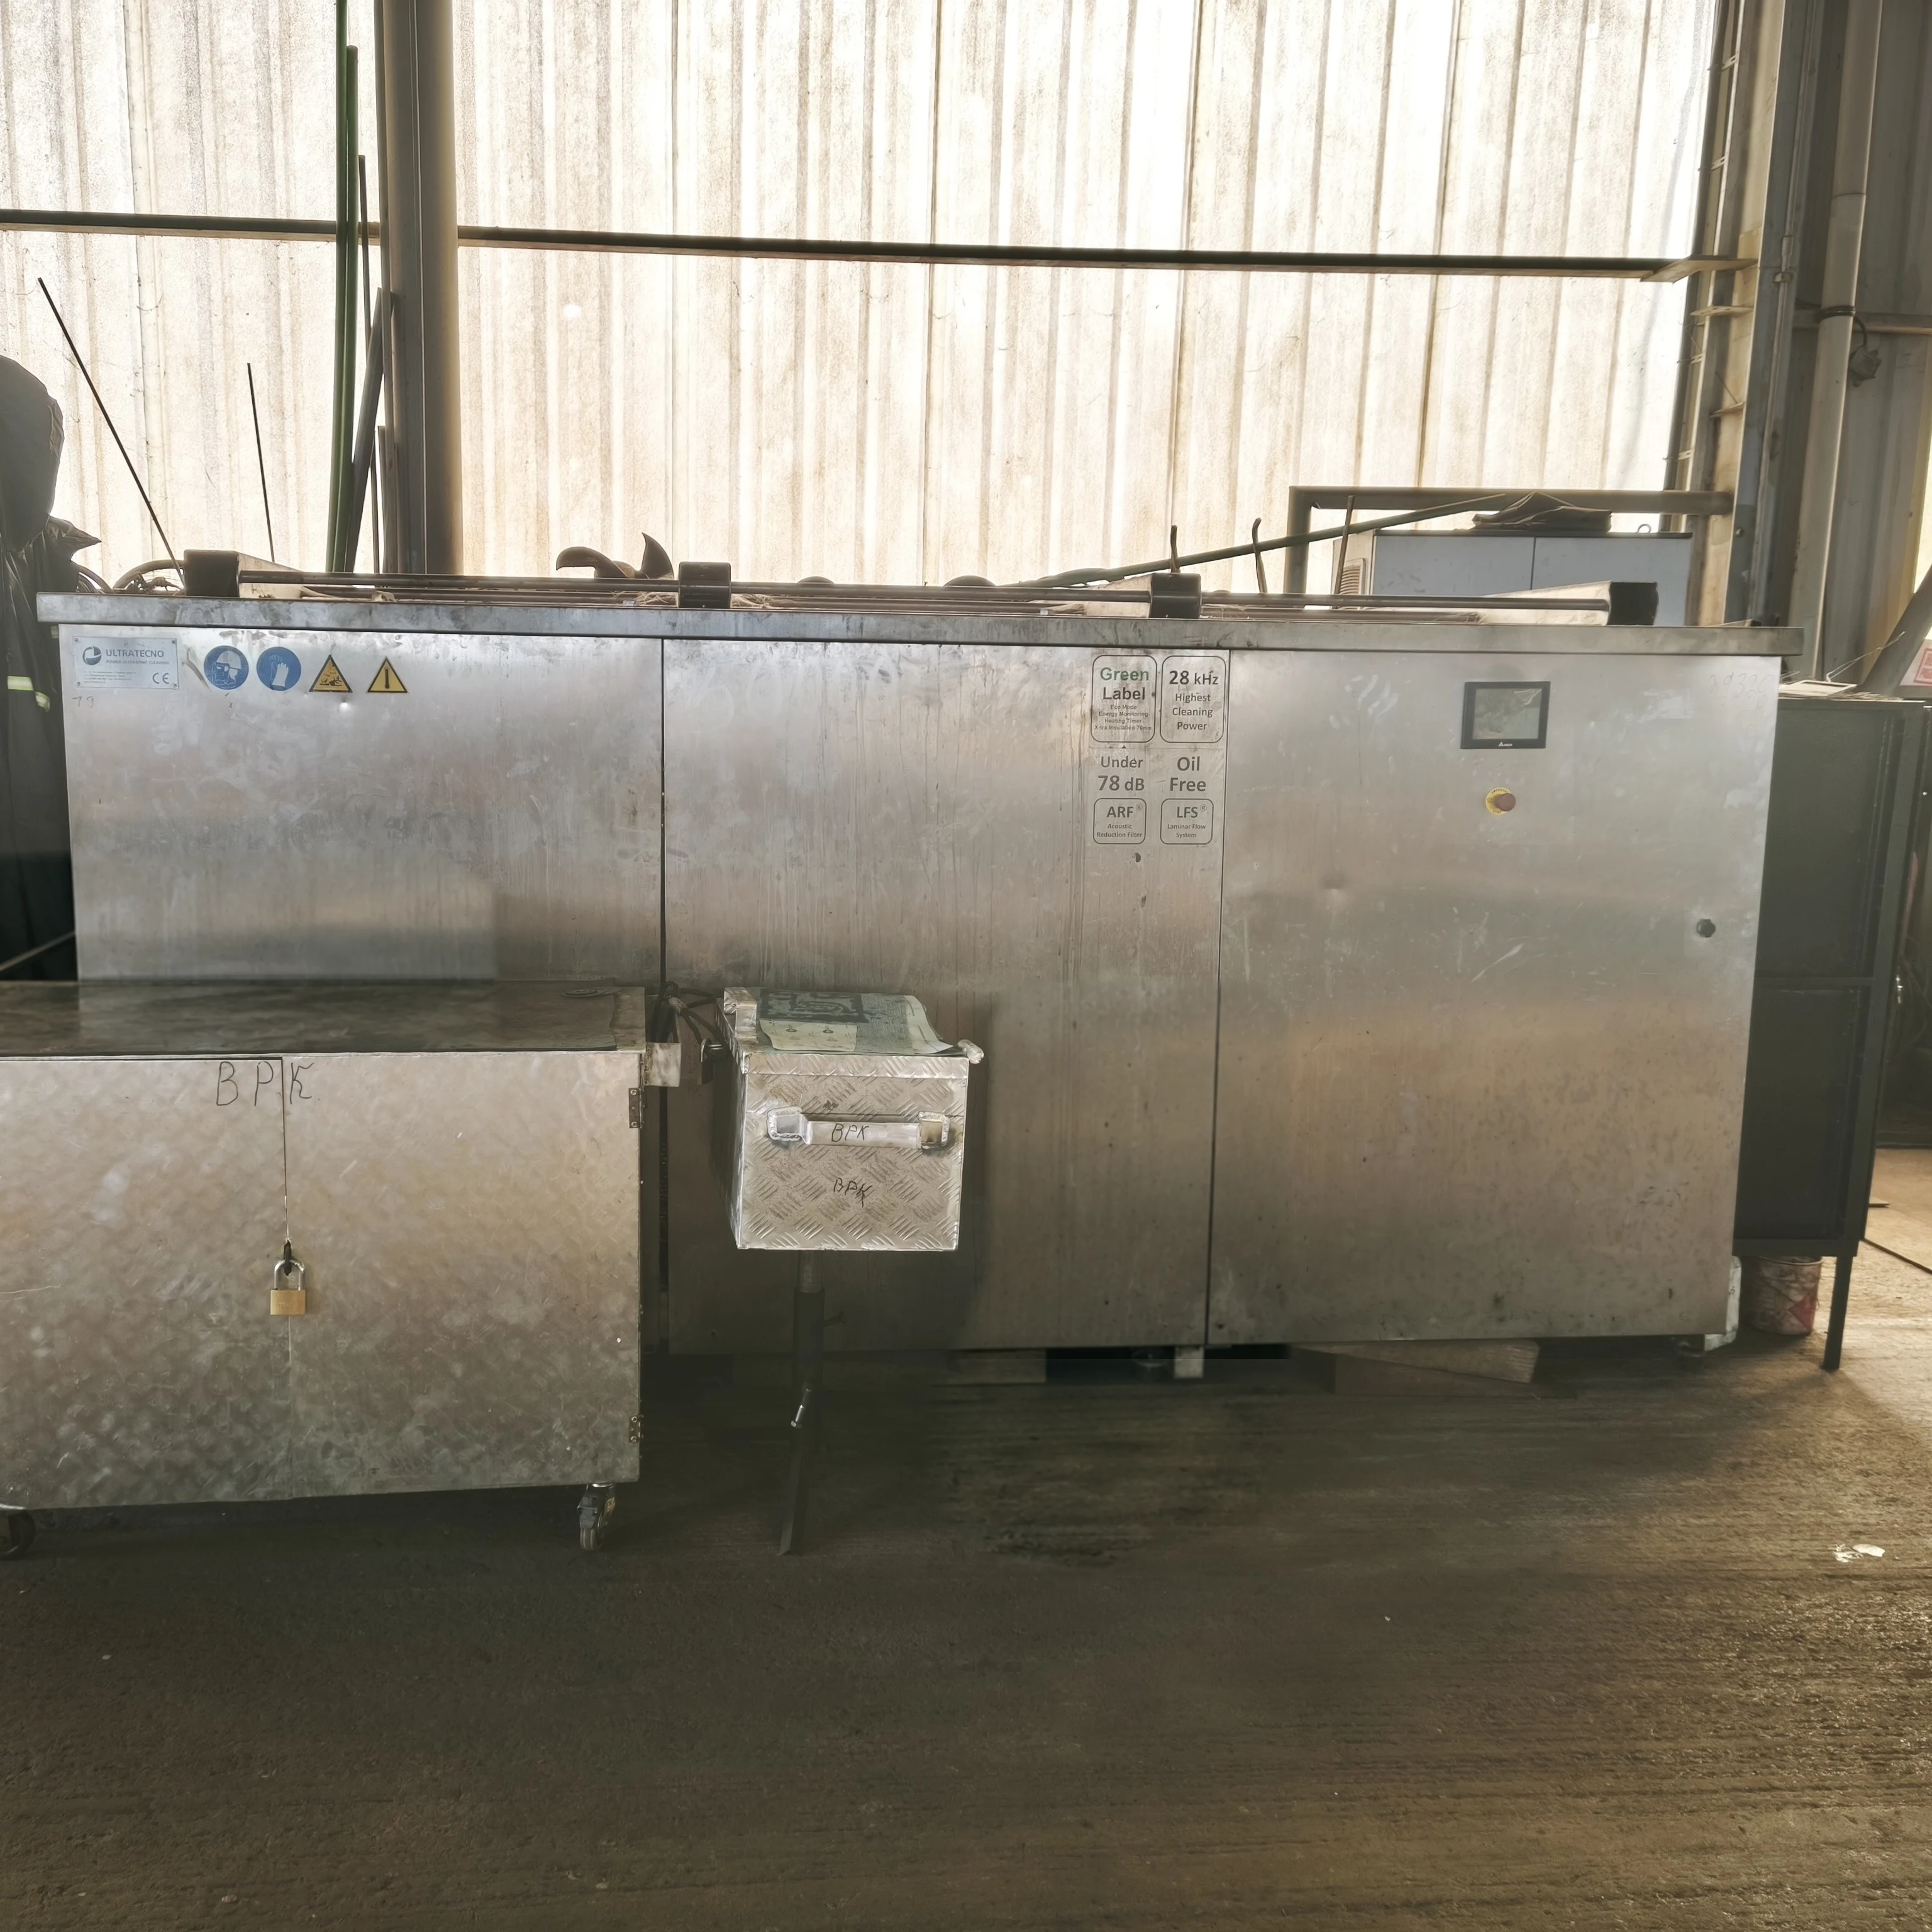
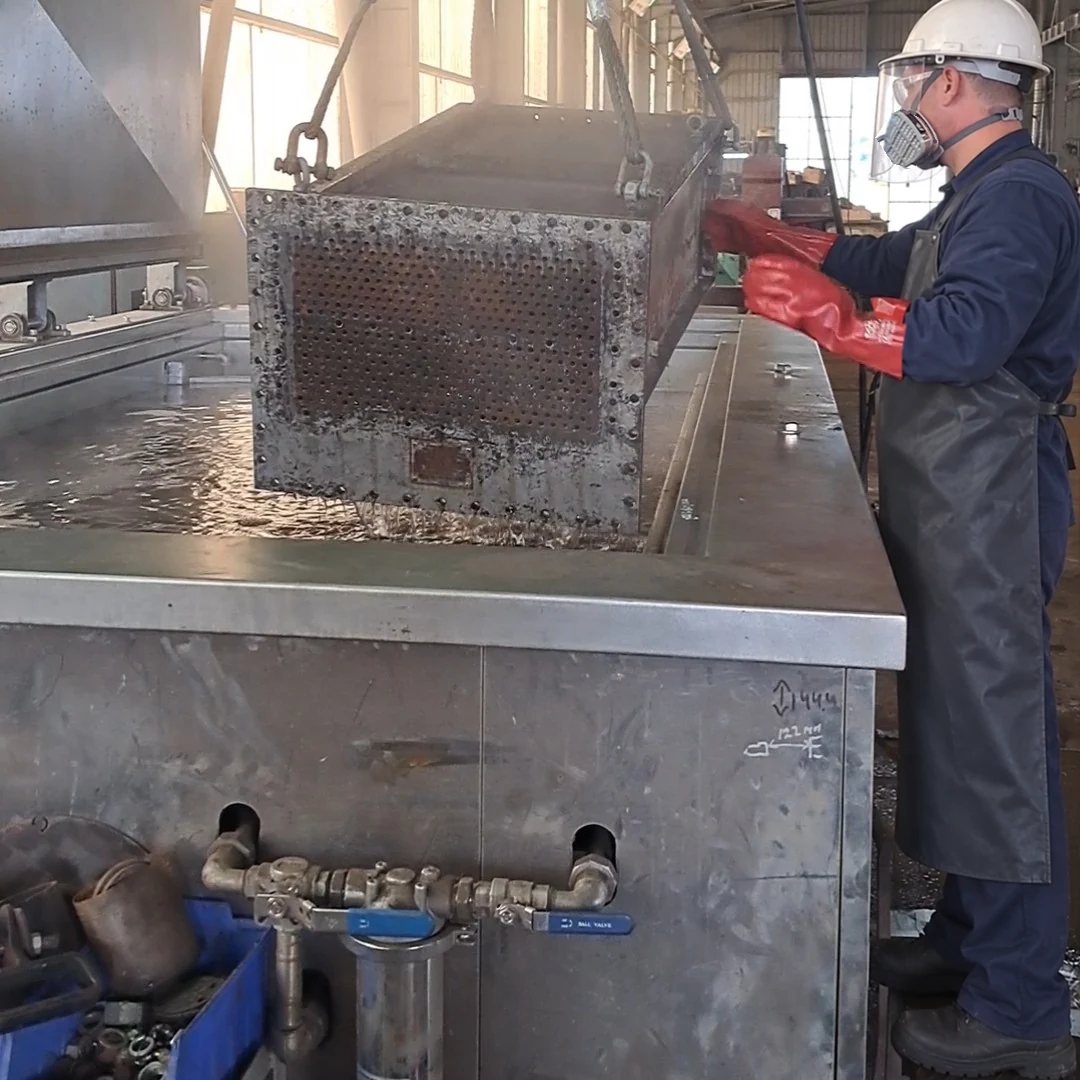
Limpieza por ultrasonidos
La máquina de limpieza por ultrasonidos ACM 5000 limpia piezas en un medio líquido mediante ultrasonidos, incluida la eliminación de contaminantes en zonas de difícil acceso. Los parámetros del tratamiento se seleccionan teniendo en cuenta el material de la pieza y el tipo de contaminación.
- Preparación de las piezas para la evaluación de su estado, la reparación o el montaje.
- La compatibilidad del material y del recubrimiento, las dimensiones de la pieza y los requisitos de limpieza se acuerdan antes del tratamiento.
Recubrimientos por proyección térmica
Aplicación de un recubrimiento sobre la superficie preparada de una pieza mediante un flujo de partículas de material calentadas. Esta tecnología se utiliza para recuperar superficies desgastadas y mejorar su resistencia al desgaste y a la corrosión.
- La solución se selecciona según el material de la pieza, el tipo de desgaste y las condiciones de servicio.
- El material del recubrimiento, el método de aplicación, el espesor y los requisitos de procesamiento posterior se acuerdan para cada pedido.
Capacidades de producción
- Mecanizado de piezas de hasta 1 000 mm de diámetro.
- Mecanizado de ejes de hasta 600 mm de diámetro y 11 m de longitud.
- Equilibrado estático de piezas de hasta 5 t.
- Equilibrado dinámico de piezas de hasta 700 kg y 1 260 mm de diámetro.
- Reparación de bombas, compresores e intercambiadores de calor.
- Reparación de mecanismos de cubierta y equipos de carga.
Trabajos basados en la evaluación del estado técnico
El estado técnico, la geometría y las tolerancias exigidas determinan el método de recuperación o fabricación de cada pieza. La viabilidad del mecanizado se acuerda según los planos y las dimensiones reales.
Reacondicionamiento de repuestos
- Mecanizado, rectificado y pulido de piezas.
- Reacondicionamiento de coronas de pistón, culatas, válvulas de escape y sus asientos.
- Bruñido de camisas de cilindro.
- Reacondicionamiento de cilindros hidráulicos, incluida la geometría de los vástagos.
- Fabricación de piezas unitarias, en pequeñas series y en serie conforme a la documentación acordada.
Pruebas de aceptación después de la reparación
Se contemplan pruebas de aceptación en fábrica (FAT) y pruebas bajo carga después de la reparación. Las comprobaciones, las cargas de prueba y los criterios de aceptación se definen en el programa correspondiente a cada equipo.
Los parámetros técnicos se facilitan para una evaluación preliminar. El astillero confirma su aplicabilidad a cada buque, equipo y proyecto al acordar los trabajos.
Consultar sobre esta especialidad